


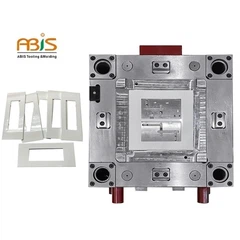

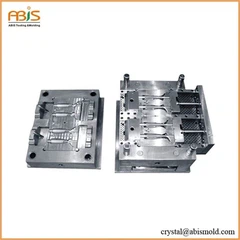


Diagram produk kotak pemasangan motor ditunjukkan pada Gambar 1. Ukuran maksimum produk adalah 209,48 mm x 168,40 mm x 138. 15mm, ketebalan rata-rata bagian plastik adalah 2.40mm, bahan bagian plastik tahan api ABS, tingkat penyusutan 1,005, dan kualitas bagian plastik adalah 235,70 Gram. Persyaratan teknis untuk bagian plastik adalah tidak boleh ada cacat seperti puncak, ketidakpuasan dengan cetakan injeksi, garis aliran, pori-pori, deformasi lengkung, garis-garis perak, bahan dingin, garis jet, dll.

Dapat dilihat dari Gambar 1 bahwa struktur bagian plastik relatif kompleks, dengan tiga undercut di bagian luar dan satu undercut di bagian dalam. Kesulitan desain cetakan adalah desain empat slider. Persyaratan lain untuk desain cetakan adalah masa pakai cetakan 800,000 kali, siklus injeksi 40 detik, dan tonase mesin cetak injeksi 450 ton. Persyaratan desain cetakan ditunjukkan pada Gambar 3 spesifikasi desain cetakan.
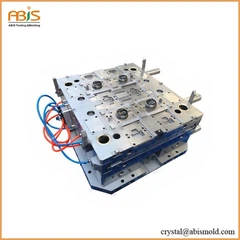
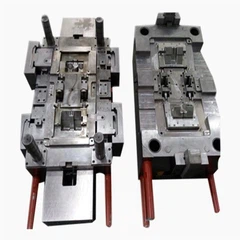
Ukuran bagian plastiknya besar, dan ada empat inti penggeser. Peringkat rongga desain cetakan adalah 1 keluar. 1. Basis cetakan adalah basis cetakan non-standar 4550. Bahan plastik adalah bahan tahan api ABS, yang korosif pada inti cetakan. Inti cetakan terbuat dari baja 2316 dan diberi perlakuan panas. Empat sudut inti cetakan depan dan belakang diposisikan oleh mulut harimau untuk meningkatkan akurasi penjepitan cetakan. Ukuran inti cetakan depan dan belakang adalah 250x290. Karena ukurannya yang besar dan tingginya yang tinggi, rangka halus dari inti cetakan depan dan belakang serta embrio cetakan harus dicocokkan, dan rangkanya sulit untuk dicocokkan. Oleh karena itu, blok kompresi di tepi inti cetakan digunakan untuk memposisikan Blok ketat dirancang di kedua sisi jauh dari sudut dasar dasar cetakan.
Karena ukuran cetakan yang besar, kekuatan penjepit cetakan depan dan belakang juga sangat besar, tetapi rongga inti cetakan depan lebih dalam, dan area kontak inti cetakan depan dan belakang kecil, hanya tepi bagian plastik bersentuhan dengan rongga. Permukaan perpisahan hancur, sehingga menghalangi alur ventilasi permukaan perpisahan dan menyebabkan cetakan injeksi yang buruk. Untuk mengatasi masalah ini, timbangan timbangan dirancang pada keempat sudut dasar cetakan, dan timbangan timbangan dipasang pada papan B cetakan yang dapat dipindahkan, lihat diagram desain cetakan 2.
Sistem gating cetakan mengadopsi nosel panas tunggal, dan lem disuntikkan pada suatu titik di bagian atas bagian plastik. Metode injeksi sistem gating mempengaruhi siklus injeksi. Pelari panas dan injeksi nosel panas dapat secara signifikan mempercepat proses pengisian plastik cair dan secara efektif mempersingkat siklus injeksi.
Email: Daisy@abismold.com
Telepon: plus 86-150 1652 6799
WhatsApp: plus 86-136 8261 9739
Skype: daisymold@outlook.com
Teks: ditambah 86-755-8998 4896 Ext 821
Faks: ditambah 86-755-2896 0682