





Gambar produk tutup botol kecap Haiti ditunjukkan pada Gambar 1. Bahan bagian plastik adalah PE, tingkat penyusutan adalah 1.016, ketebalan dinding rata-rata bagian plastik adalah 1.0mm, dan dimensi eksternal maksimum dari bagian plastik adalah 33.50 mm X 25.7mm. Dapat dilihat dari Gambar 1 bahwa bagian atas plastik dirancang dengan cincin tarik sekali pakai, dan bagian luarnya dirancang dengan benang, yang dicocokkan dengan penutup luar botol kecap. Ada lingkaran gesper terbalik di sisi dalam bagian bawah, yang digunakan untuk mencocokkan mulut botol kecap tanpa melonggarkan.

Benang luar, cincin tarik satu kali dan diameter dalam bagian plastik semuanya memiliki masalah demoulding. Dikombinasikan dengan karakteristik bahan baku PP, metode pelepasan kuat diadopsi untuk mengurangi ruang cetakan dan memfasilitasi pemosisian cetakan multi-rongga.
3. Poin-poin penting dari desain cetakan
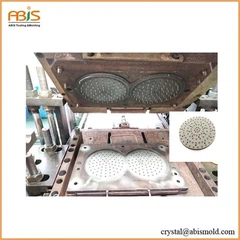
3.1 Peringkat cetakan: Bagian plastik adalah produk tutup botol bundar. Karena output bagian plastik yang besar, mereka cocok untuk satu cetakan dengan banyak rongga. Desain peringkat rongga cetakan dari set ini adalah 1 dari 24. Karena templat perlu dibagi beberapa kali, alas cetakan non-standar 4855 digunakan untuk alas cetakan. Ketebalan templat cetakan tipis, dan jumlah templatnya banyak. Keakuratan pemrosesan template sangat penting. Konsentrisitas pemrosesan dari rongga rongga yang sama tidak boleh melebihi 0.015. Toleransinya adalah 0.015, dan toleransi posisi dari dua lubang yang berdekatan tidak melebihi 0,015, seperti yang ditunjukkan pada Gambar 2.
Lubang melingkar dari templat diproses oleh mesin bor koordinat presisi tinggi, yang dapat memastikan toleransi dimensi dan toleransi geometrik lubang.
3.2 Arah pembukaan cetakan dan permukaan perpisahan: Pilihan arah pembukaan cetakan menentukan tingkat kesulitan cetakan. Untuk bagian plastik bulat tutup botol, permukaan perpisahan relatif sederhana, seringkali bidang, tetapi lebih sulit untuk memilih arah pembukaan cetakan. Untuk jenis bagian plastik ini, tidak ada yang salah dengan pemilihan arah pembukaan cetakan, tetapi pemilihan arah pembukaan cetakan yang berbeda akan membuat gerbang dan posisi pengeluaran bagian plastik berbeda, dan dengan demikian kompleksitas struktur cetakan adalah berbeda.
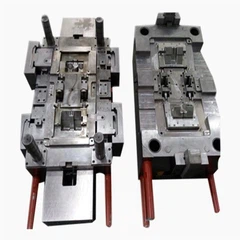
Dalam contoh ini, permukaan perpisahan adalah bidang, dan ulir eksternal dan cincin tarik satu kali dirancang dalam cetakan tetap, dan cetakan dibuka secara terpisah untuk mencapai pelepasan yang kuat. Desain cetakan ditunjukkan pada Gambar 4. Undercut di tepi diameter bagian dalam didorong keluar oleh pelat penekan untuk mencapai pelepasan yang kuat.
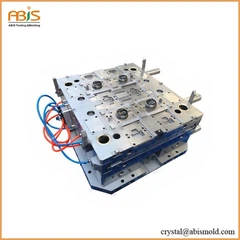
3.3 Desain sistem penuangan: ukuran cetakan lebih besar, proses plastik cair lebih lama, dan cetakan mengadopsi sistem pelari semi-panas. Setelah plastik cair memasuki pelat dorong nosel dari pelat pembagi dan nosel panas, itu mengadopsi metode injeksi nosel kecil yang mirip dengan cetakan tiga pelat, dan satu nosel panas bertanggung jawab untuk injeksi lem untuk 4 rongga cetakan. Arahkan gerbang untuk menyuntikkan lem di bagian atas lingkaran dalam bagian plastik. Sistem hot runner adalah sistem hot runner Xianrui, yang merupakan merek hot runner yang dirancang dan diproses khusus untuk pasar domestik Cina oleh perusahaan Yudo di Korea Selatan. Sistem hot runner ditunjukkan pada Gambar 3.
3.4 Desain sistem pendingin: rancang sirkuit pendingin pada keliling diameter luar sisipan melingkar di setiap rongga untuk mewujudkan pendinginan bagian plastik. Segel pendingin semacam ini milik segel radial, dan kualitas cincin segel yang dipilih harus bagus. Pada saat yang sama, langkah dan talang harus dilakukan dalam desain dan pemrosesan sisipan untuk mencegah cincin karet rusak saat cetakan dipasang.
3.5 Analisis urutan pembukaan cetakan: Pembukaan cetakan pertama, sisipan cetakan tetap 2 dilepaskan sebesar 10, untuk memberi ruang bagi deformasi gaya tarik-cincin satu kali;
Cetakan kedua dibuka, sisipan cetakan tetap 3 dilepaskan 10, dan cincin tarik menyelesaikan pelepasan paksa pada satu waktu;
Pembukaan cetakan ketiga dan pembukaan cetakan keempat mirip dengan pelat dorong nosel dari cetakan nosel halus untuk melepaskan bahan nosel;
Pembukaan cetakan kelima, permukaan perpisahan utama dibuka, dan ulir eksternal menyadari pelepasan yang kuat (perhatikan bahwa sisipan cetakan tetap 3 dilepaskan pada saat ini untuk membuat ruang deformasi agar ulir eksternal dipaksa pergi;
Keenam kali cetakan dibuka, bagian plastik didorong keluar oleh pelat dorong.
3.6 Bahan dan pemrosesan bagian bundar: Semua bagian bundar diproses dengan pembubutan CNC. Setelah perlakuan panas, mereka digiling dengan tepat oleh penggiling silinder eksternal. Bajanya adalah 2344, dan kekerasan perlakuan panasnya adalah 45`47HRC. Benang internal dari sisipan cetakan tetap 4 dicerminkan secara horizontal oleh elektroda berulir. Itu dibuat dengan mesin pelepasan listrik.
Email: Daisy@abismold.com
Telepon: plus 86-15016526799
Skype: daisymold@outlook.com
Teks: ditambah 86-755-89984896 Ext 821
Faks: ditambah 86-755-28960682