


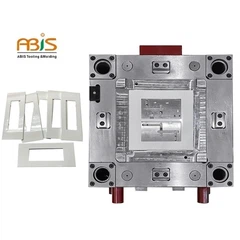

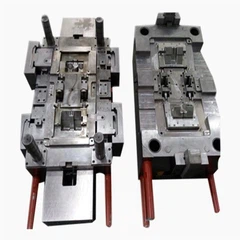
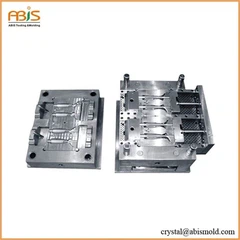

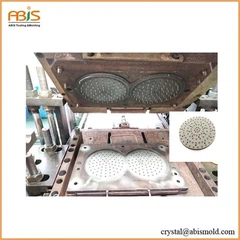

Bagian cetakan tidak terlalu misterius setelah Anda merobohkan beberapa alat untuk diperbaiki. Inti membuat permukaan bagian dalam, rongga membuat bagian luar, dan segala sesuatu yang lain hanya ada untuk menopang kedua bagian tersebut atau memindahkan benda-benda. Namun detailnya menjadi berantakan tergantung pada apa yang Anda cetak dan berapa lama alat tersebut perlu bertahan.
Baja P20 adalah yang digunakan sebagian besar toko domestik untuk perkakas keperluan umum. Harganya sekitar $5,40/lb dari Castle Metals saat kami memesan 1.800 pon pada bulan Maret 2024. Harga tersebut sudah-dikeraskan hingga 30 HRC sehingga Anda dapat mengerjakannya tanpa perlakuan panas, sehingga menghemat waktu berminggu-minggu dari jadwal. Untuk dasar cetakan-berukuran sedang mungkin 18"x24", Anda memerlukan 400-500 pon baja hanya untuk blok inti dan rongga.
H13 lebih mahal dan mesin lebih lambat tetapi Anda mendapatkan ketahanan aus yang lebih baik. Kami hanya menggunakannya saat pelanggan menjalankan-bahan isi kaca atau menginginkan masa pakai lebih dari 200 ribu. Kekerasan setelah perlakuan panas adalah sekitar 50 HRC dibandingkan 30 untuk P20, yang berarti perkakas karbida dan pengumpanan lebih lambat. EDM menjadi penting untuk fitur-fitur bagus apa pun karena Anda tidak dapat menggiling baja yang diperkeras secara efisien.
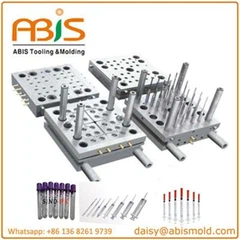
Pin ejektor tampak sederhana, padahal sebenarnya tidak
Pin ejektor bundar standar dari Komponen Progresif harganya mungkin $8-12 masing-masing tergantung diameternya. Masalahnya bukan pada biaya, namun membuat mereka bekerja dengan andal selama puluhan ribu siklus tanpa menguras tenaga.
Kami membuat alat tahun lalu untuk pin ejektor - 32 trim interior otomotif karena bagian tersebut memiliki geometri yang rumit. Setelah 8.000 siklus, enam pin terputus-putus. Merobek cetakannya dan menemukan kerusakan pada poros pin tempat cetakan melewati pelat ejektor. Hasil akhir yang membosankan adalah 32 Ra padahal seharusnya 16 Ra atau lebih baik. Itu tanggung jawab kami karena tidak tertular selama penerimaan cetakan.
Perbaiki dengan menarik semua pin, memoles lubang hingga 12 Ra, dan memasang pin nitridasi. Pin nitridasi harganya masing-masing sekitar $14 dibandingkan $9 untuk standar, tetapi kekerasan permukaannya melonjak hingga 65 HRC. Alat menjalankan 40.000 siklus lagi sebelum kami melihat masalah apa pun.
Ejektor bilahnya berbeda - Anda menggunakan EDM kawat dalam bentuk khusus alih-alih menggunakan stok bulat. Membutuhkan waktu yang lama dan biaya yang sesuai. Membuat satu set untuk wadah baterai dengan waktu pengerjaan $2.100 ketika pin bulat mungkin totalnya $400. Namun pin bundar tidak akan berfungsi pada bagian rusuk dalam di bagian itu.
Saluran pendingin jauh lebih penting daripada yang dipikirkan orang
Waktu siklus pada dasarnya dikontrol oleh seberapa cepat Anda dapat mendinginkan bagian tersebut. Kami mengukurnya pada wadah polipropilena dengan ketebalan dinding - 8mm, suhu cetakan 180 derajat F. Dengan garis pendingin berdiameter 3/8" yang berjarak 1,2" dari permukaan rongga, waktu pendinginan adalah 38 detik. Memindahkan garis ke jarak 0,7" dan menurunkannya menjadi 26 detik.
Pengurangan 12 detik tersebut sepertinya tidak terlalu berarti sampai Anda menjalankan 500.000 komponen per tahun. Menghemat sekitar 1.660 jam waktu pencetakan setiap tahunnya, yang mana dengan tarif mesin $65/jam berarti pengurangan biaya produksi lebih dari $100k. Namun desain ulang saluran pendingin hanya menambah biaya peralatan sebesar $3.500.
Pendinginan konformal menggunakan sisipan cetakan cetakan 3D dapat menghemat waktu pendinginan sebesar 20-30% lagi, namun Anda membayar $95-115 per inci kubik bahan cetakan. Kami melakukan analisis biaya untuk cetakan perangkat medis - sisipan yang dicetak akan berharga $18.000 versus $4.000 untuk pendingin bor konvensional. Pembayaran kembali adalah 14 bulan pada volume produksi mereka sehingga mereka meneruskannya.
Unit pengatur suhu adalah hal lain. Yang murah dari Tiongkok berharga $1.800-2.500 dan memiliki stabilitas suhu yang buruk - kami mengukur variasi ±8 derajat F pada satu unit. Unit Perawatan Termal berharga $6.500-9.000 tetapi tahan ±1 derajat F. Untuk resin rekayasa yang mengutamakan presisi suhu cetakan, hal ini layak untuk dibayar.
Laju aliran melalui saluran pendingin harus mencapai aliran turbulen - bilangan Reynolds di atas 4000 atau lebih. Kami mengujinya dengan pompa yang berbeda pada alat - pada 2 GPM melalui jalur 3/8", alirannya laminar dan pendinginannya tersedot. Naik ke 5 GPM dan suhu menjadi merata. Menuju ke 8 GPM tidak banyak membantu, hanya membuang-buang kapasitas pompa.

Jenis gerbang dan kekacauan yang ditimbulkannya
Gerbang tepi meninggalkan bekas yang terlihat perlu dipangkas. Mudah dikerjakan tetapi Anda membayar seseorang untuk memotong komponen secara manual atau menyiapkan perlengkapan pemangkasan. Untuk komponen industri tidak ada yang peduli, untuk produk konsumen hal ini tidak dapat diterima.
Gerbang kapal selam tergeser saat ejeksi sehingga tidak ada pemangkasan manual. Terowongan saluran gerbang di bawah permukaan bagian dengan draft 5-7 derajat. Jika sudut kemiringan salah atau diameter gerbang terlalu besar, gerbang tidak akan tergeser dengan rapi dan material di lokasi gerbang akan robek.
Jika hal ini terjadi pada bagian rumah kosmetik, gerbang - ditentukan dengan diameter 0,060" tetapi dikerjakan dengan diameter 0,072" karena seseorang salah membaca gambar. Bagian-bagiannya keluar dengan bekas luka gerbang kasar yang tidak memenuhi spesifikasi penampilan. Kami membutuhkan waktu sehari penuh untuk mengerjakan ulang area gerbang dan menguji bidikan sebelum kami kembali ke spesifikasi.
Hot runner menghilangkan limbah runner sepenuhnya tetapi Anda menghabiskan $18.000-30.000 untuk sistem manifold untuk alat 4 rongga. Perawatannya konstan - nozel tersumbat, termokopel rusak, pita pemanas terbakar. Kami menganggarkan $1.500-2.500 per tahun untuk perbaikan hot runner pada peralatan yang cukup rumit.
Beberapa material tidak dapat berjalan di hot runner sama sekali. Kami pernah mencoba menjalankan PVC di hot runner - ide yang buruk. Bahan tersebut terdegradasi pada suhu tinggi dan menghasilkan gas HCl yang merusak segalanya. Akhirnya beralih kembali ke cold runner meskipun materialnya terbuang sia-sia.
Gerbang katup memberi Anda kontrol gerbang yang presisi namun setiap rakitan pin katup berharga $1.800-2.400. Untuk alat 8-rongga yang harganya hampir $20.000 hanya pada perangkat keras gerbang, ditambah lagi Anda memerlukan aktuasi hidrolik atau pneumatik. Hanya masuk akal untuk-aplikasi kelas atas yang memerlukan kosmetik gerbang dan konsistensi pengambilan gambar.
Tindakan sampingan gagal dalam pola yang dapat diprediksi
Pin sudut menarik slide ke belakang saat cetakan terbuka. Sudut standarnya adalah 18 derajat dari vertikal - lebih curam dari itu dan Anda mendapatkan beban samping yang berlebihan, lebih dangkal, dan pin harus terlalu panjang. Kami menggunakan kisaran 15-20 derajat tergantung keterbatasan ruang.
Pin gagal jika diameter berubah - seperti berubah dari diameter 0,500" menjadi 0,375". Radius transisi yang tajam menciptakan konsentrasi tegangan dan Anda mengalami keretakan lelah setelah 25k-40k siklus. Seandainya sejumlah pin sudut gagal pada 32.000 siklus pada alat nilon berisi kaca. Mengubah radius transisi dari 0,020" menjadi 0,080" dan melakukan nitridasi pada pin, yang menyelesaikannya.
Pelat aus di bawah slide perlu diganti setiap 60.000 siklus atau lebih. PTFE berisi perunggu-adalah bahan standar - harganya sekitar $45-65 per piring tergantung ukuran dari Misumi. Mungkin memerlukan waktu 90 menit untuk penggantian jika Anda telah merancangnya agar mudah diservis. Beberapa perkakas memiliki pelat aus yang terkubur di tempat yang memerlukan waktu pembongkaran selama 4 jam untuk mengaksesnya. Desain yang buruk.
Tarikan inti hidrolik melewati pin sudut seluruhnya - silinder hidrolik hanya mendorong inti masuk dan keluar. Lebih banyak fleksibilitas dalam arah aktuasi dan Anda dapat menggunakan inti yang lebih besar. Harga silindernya $1.400-2.200 tergantung pada ukuran lubang dan panjang langkah. Kebanyakan mesin cetak memiliki hidrolik tambahan yang dapat menjalankan 2-3 inti, lebih dari itu Anda memerlukan unit daya eksternal.

Ventilasi diabaikan sampai Anda memiliki bekas luka bakar
Udara yang terperangkap akan terkompresi selama injeksi dan memanas hingga 700-800 derajat F, yang membakar plastik dan meninggalkan bekas hitam. Ventilasi standar memiliki kedalaman 0,0008-0,0012" pada garis perpisahan - cukup dalam untuk udara tetapi terlalu dangkal untuk dilewati plastik.
Dalam praktiknya, ventilasi tersumbat akibat pelepasan jamur dan resin yang terdegradasi. Anda membersihkannya setiap minggu dengan sikat kuningan atau peledakan manik. Membutuhkan waktu sekitar 30 menit per cetakan jika ventilasi dapat diakses, lebih lama jika terkubur di area penutup yang rumit.
Sumbat ventilasi berpori masing-masing berharga $95-140 tetapi bekerja jauh lebih baik daripada ventilasi mesin di tempat sempit. Logam yang disinter memiliki pori-pori pada skala 25-30 mikron sehingga gas dapat keluar tetapi plastik tidak dapat menembusnya. Kami menempatkannya di area rusuk yang dalam atau geometri kompleks di mana ventilasi konvensional tidak berfungsi.
Beberapa pembangun menggunakan ablasi laser untuk-ventilasi mikro sekarang - membakar saluran sedalam 0,0003-0,0006" yang tidak mudah berkedip. Belum mencobanya sendiri karena kami tidak memiliki peralatan laser. Mungkin perlu melakukan pekerjaan dirgantara atau medis untuk membenarkan investasi tersebut.
Ketika komponen murah menghancurkan hari Anda
Membeli pin pengembalian ejektor diskon satu kali untuk menghemat $180 pada pembuatan alat. Pin berukuran 36 HRC, bukan minimum yang ditentukan 48 HRC. Setelah 4.200 siklus, kepala pin menjamur dan tersangkut di pelat ejektor. Cetakan terkunci sepenuhnya.
Harus merobohkan semuanya, mengganti keenam pin kembali dengan unit kekerasan yang sesuai, dan membersihkan lubang pelat ejektor yang rusak. Kehilangan produksi selama tiga hari dan menghabiskan $1.800 sebagai tenaga kerja perbaikan darurat. Itulah yang terjadi jika Anda membeli komponen seharga $30 dengan harga murah.
Pin pemimpin dan bushing mengontrol kesejajaran cetakan. Jarak bebas standar adalah diameter 0,0007-0,0010" untuk pengoperasian yang mulus tanpa kemiringan. Kami menentukan pin pemimpin berlapis berlian dari DME seharga $135 masing-masing untuk perkakas yang menggunakan bahan abrasif - pin tersebut mungkin bertahan 6-8 kali lebih lama dibandingkan pin tanpa lapisan.
Busing sariawan dari Strack atau Hasco berharga $80-120 masing-masing bergantung pada radius hidung dan diameter gerbang. Jari-jari pertemuan sariawan dengan nosel penting - terlalu tajam akan menyebabkan konsentrasi tegangan dan akhirnya retak. Kami menggunakan radius minimum 0,500" pada peralatan cold runner, lebih besar untuk manifold hot runner.
Masukkan cetakan menjadi rumit
Sisipan logam memerlukan lokasi yang tepat - bahkan ketidaksejajaran 0,015" dapat menyebabkan masalah dimensi. Pin lokasi yang dilengkapi pegas menahan sisipan pada permukaan datum selama penutupan cetakan. Harga masing-masing pin mungkin $25-40 dari Misumi atau Fibro, komponen yang cukup standar.
Retensi insert bergantung pada interlocking mekanis. Knurling pada sisipan kuningan silinder meningkatkan gaya penarikan sebesar 35-40% dibandingkan dengan sisipan halus berdasarkan pengujian yang kami lakukan pada nilon 6/6. Knurl berlian bekerja lebih baik daripada knurl lurus karena Anda mendapatkan lebih banyak luas permukaan.
Kami melakukan proyek overmold di mana pengambilan gambar pertama ABS memerlukan paparan atmosfer selama 5 jam sebelum pengambilan gambar kedua TPE. Sesuatu tentang stabilisasi dimensi sebelum overmolding - insinyur tidak menjelaskannya dengan baik tapi itulah yang direkomendasikan oleh pemasok resin. Berarti kami memerlukan persediaan penyangga dan ruang rak, yang mempersulit penjadwalan produksi.
Dua-cetakan pengambilan gambar menghindari masalah inventaris dengan melakukan kedua pengambilan gambar dalam satu siklus. Cetakan berputar atau mengindeks antar stasiun. Namun biaya perkakas melonjak menjadi $45.000-65.000 dibandingkan $12.000-18.000 untuk pencetakan berurutan. Hanya masuk akal pada volume yang sangat tinggi.

Mengapa perkakas aluminium masih mempunyai tempat
Mesin aluminium 4x lebih cepat dari baja perkakas. Rongga yang membutuhkan waktu 28 jam untuk digiling dalam H13 mungkin membutuhkan waktu 7 jam dalam aluminium QC-10. Dengan tarif toko $90/jam, itu adalah uang yang serius.
Masa pakai alat adalah masalahnya - aluminium dapat digunakan untuk 8.000-12.000 siklus tergantung pada resin dan kondisinya. Baik untuk pembuatan prototipe atau pembuatan jembatan tetapi Anda tidak dapat menjalankan volume produksi. Harga aluminium QC-10 sekitar $9,50/lb dibandingkan $5,40 untuk baja P20, sehingga biaya material lebih tinggi namun penghematan pemesinan lebih dari sekadar mengimbanginya.
Beberapa pembangun menggunakan rongga aluminium dengan inti baja dan sisipan gerbang. Kami melakukan ini untuk pengerjaan 35.000 komponen - menghemat biaya perkakas sekitar $6.500 dibandingkan seluruh-konstruksi baja. Rongga aluminium rusak sekitar 32.000 siklus dan memerlukan sedikit pemolesan tetapi berhasil melewati proses tersebut.
Kirksite bahkan lebih murah daripada aluminium tapi saya belum pernah melihatnya digunakan untuk cetakan injeksi sebenarnya. Mungkin untuk-aplikasi bertekanan rendah namun bukan injeksi standar.
Penambahan yang Disarankan untuk Akhir Artikel
Jika Anda mencari sumberBagian Cetakan Injeksidan ingin menghindari kerumitan yang telah kami bahas di sini, temukan toko yang benar-benar memahami dasar-dasar perkakas. Kutipan murah tidak ada artinya jika cetakan gagal pada 15.000 siklus karena seseorang menggunakan komponen sampah atau melewatkan ventilasi yang tepat.