






Bagaimana Cetakan Injeksi Dirgantara Mengubah Manufaktur Penerbangan Modern?
Sektor penerbangan menghadapi tekanan yang semakin besar untuk menghasilkan pesawat yang mengkonsumsi lebih sedikit bahan bakar sambil mempertahankan standar keselamatan tanpa kompromi. Di antara inovasi manufaktur yang membentuk kembali lanskap ini, cetakan injeksi dirgantara telah muncul sebagai landasan teknologi. Data industri terbaru menunjukkan pasar plastik dirgantara global mencapai $8,15 miliar pada tahun 2024, dengan cetakan injeksi menguasai 36,95% pangsa pasar ini. Teknik manufaktur ini memungkinkan para insinyur untuk mengganti komponen logam tradisional dengan-bagian polimer yang dirancang secara presisi, sehingga secara mendasar mengubah cara pesawat dirancang dan dibuat. Transformasi ini lebih dari sekadar substitusi material sederhana-ini mewakili perubahan paradigma dalam filosofi manufaktur dirgantara, di mana setiap gram yang dihemat menghasilkan manfaat operasional yang terukur.
Mengapa Cetakan Injeksi Aerospace Memberikan Kinerja Komponen Unggul
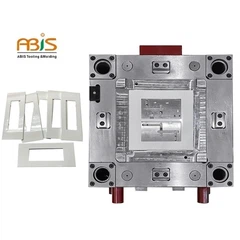
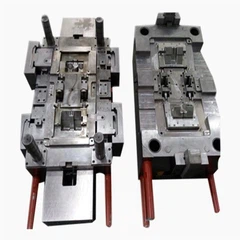
Pembuatan komponen kedirgantaraan menuntut presisi yang melebihi sebagian besar aplikasi industri. Teknologi cetakan injeksi memenuhi persyaratan ini melalui beberapa mekanisme berbeda. Prosesnya dimulai dengan pelet polimer-biasanya-termoplastik berperforma tinggi seperti PEEK atau PPS-dipanaskan hingga suhu presisi antara 305 derajat dan 400 derajat . Material cair ini dipaksa masuk ke dalam cetakan baja yang dikerjakan dengan toleransi ±0,0254 mm, sehingga menghasilkan komponen dengan akurasi dimensi yang tidak dapat dicapai melalui pemesinan konvensional.
Keunggulan kinerja nyata diwujudkan dalam pengurangan berat badan. Menurut penelitian IATA, menghilangkan satu kilogram dari pesawat terbang menghasilkan penghematan bahan bakar sekitar 3.000 liter per tahun dan mengurangi hampir 8 ton emisi CO2. Cetakan injeksi dirgantara memungkinkan para insinyur mencapai pengurangan berat sebesar 20% hingga 50% dibandingkan komponen logam setara, tanpa mengorbankan integritas struktural. Kolaborasi antara Aitiip dan Liebherr menunjukkan potensi ini dengan jelas, mencapai pengurangan bobot komponen tertentu sebesar 40% sekaligus memangkas biaya produksi sebesar 30%.
Selain bobotnya, peningkatan efisiensi manufaktur juga terbukti menarik. Analisis terbaru menunjukkan bahwa cetakan injeksi dirgantara meningkatkan efisiensi energi hingga 84,18% dan mengurangi waktu produksi sebesar 29,27% dibandingkan dengan metode pemesinan tradisional. Keuntungan ini berasal dari skalabilitas yang melekat pada proses-setelah perkakas dibuat, produsen dapat memproduksi ribuan komponen identik dengan variasi minimal, yang merupakan persyaratan penting untuk kepatuhan sertifikasi.
Material Canggih yang Mendukung Aplikasi Cetakan Injeksi Dirgantara
Pemilihan material menjadi dasar keberhasilan proyek pencetakan injeksi dirgantara. Kondisi pengoperasian ekstrem di dalam pesawat-suhu berubah dari -55 derajat di ketinggian hingga 260 derajat di dekat mesin, paparan cairan hidrolik dan bahan bakar jet, polimer yang memerlukan getaran terus-menerus dengan sifat luar biasa.
PEEK (Polyetheretherketone) mendominasi segmen-performa tinggi, dengan suhu transisi kaca sekitar 260 derajat dan karakteristik mekanis yang luar biasa. Polimer semi-kristal ini mempertahankan integritas struktural di bawah beban yang akan merusak material yang lebih kecil. Pada tahun 2024, PEEK meraih 61,62% pendapatan pasar plastik dirgantara, yang mencerminkan kombinasi ketahanan suhu, stabilitas kimia, dan rasio kekuatan-terhadap-berat yang tak tertandingi. Pabrikan menggunakan PEEK untuk aplikasi penting termasuk komponen kompartemen mesin, braket struktural, dan segel yang beroperasi di lingkungan termal ekstrem.
PPS (Polyphenylene Sulfide) menawarkan alternatif menarik untuk aplikasi yang memerlukan ketahanan kimia yang sangat baik dengan tuntutan suhu yang sedikit lebih rendah. Dengan ketahanan terhadap degradasi termal hingga 425 derajat F dan tingkat nyala api UL 94 V-0 yang tidak memerlukan bahan tambahan tambahan, PPS unggul dalam komponen sistem bahan bakar dan konektor listrik. Koefisien ekspansi termal liniernya tetap di bawah 40, menjadikannya lebih stabil secara dimensi dibandingkan banyak termoplastik rekayasa dan hemat biaya dibandingkan PEEK untuk aplikasi yang tidak memerlukan kinerja suhu tertinggi mutlak.
Polimer yang diperkuat serat karbon (CFRP) dan polimer yang diperkuat serat kaca (GFRP) mewakili evolusi berikutnya dalam bahan cetakan injeksi ruang angkasa. Material komposit ini menggabungkan matriks polimer dengan serat penguat, menghasilkan rasio kekuatan-terhadap-berat yang bisa mencapai 70% lebih ringan dibandingkan material logam. Safran, produsen interior kabin pesawat terbang terkemuka, menggunakan polimer PEEK dan komposit-serat karbon-LMPAEK yang dikembangkan oleh Victrex untuk braket kabin pesawat yang dibentuk secara berlebihan, yang menunjukkan bagaimana inovasi material memungkinkan kemungkinan desain baru.
Komponen Cetakan Injeksi Dirgantara Kritis di Seluruh Sistem Pesawat
Berjalanlah melintasi pesawat komersial modern dan komponen cetakan injeksi di sekitar Anda, meskipun kehadirannya sering kali luput dari perhatian. Interior kabin memberikan contoh yang paling terlihat-kompartemen penyimpanan di atas kepala, komponen kursi termasuk rangka dan sandaran tangan, meja baki, dan penutup jendela, semuanya memanfaatkan kemampuan cetakan injeksi untuk menciptakan geometri kompleks dengan fitur terintegrasi. Suku cadang ini harus memenuhi peraturan mudah terbakar FAA yang ketat termasuk uji kepadatan asap, uji pembakaran vertikal, dan persyaratan pelepasan panas.
Di balik estetika kabin, aplikasi struktural menunjukkan peran perluasan cetakan injeksi. Braket, perangkat keras pemasangan, dan sistem pengikat di seluruh badan pesawat semakin banyak menggunakan termoplastik berperforma tinggi. Proses ini memungkinkan para insinyur untuk mengintegrasikan beberapa fungsi ke dalam satu komponen-misalnya, braket dapat menggabungkan fitur penyelarasan, karakteristik peredam getaran, dan geometri bantalan-beban tertentu, semuanya dibentuk dalam satu operasi. Konsolidasi bagian ini mengurangi kompleksitas perakitan dan menghilangkan potensi titik kegagalan yang terkait dengan rakitan multi-komponen.
Sistem kelistrikan dan avionik sangat bergantung pada rumah dan komponen cetakan injeksi. Kompartemen baterai memberikan isolasi dan perlindungan dari interferensi elektromagnetik dengan tetap menjaga profil ringan. Rumah panel kontrol, bezel instrumen, dan badan konektor melindungi perangkat elektronik sensitif dari suhu ekstrem, kelembapan, dan tekanan mekanis. Aplikasi ini memanfaatkan sifat isolasi listrik yang melekat pada banyak termoplastik, khususnya PPS, sekaligus mencapai toleransi ketat yang diperlukan untuk pemasangan komponen yang tepat.
Aplikasi{0}}mesin yang berdekatan mungkin mewakili tantangan cetakan injeksi yang paling berat. Komponen seperti sistem saluran, struktur pemasukan udara, dan isolator dudukan mesin tertentu harus tahan terhadap paparan terus-menerus terhadap suhu dan getaran tinggi. Teknologi pencetakan injeksi logam (MIM) menjawab beberapa persyaratan ekstrem ini, memungkinkan produksi geometri logam kompleks termasuk bilah turbin, ruang bakar, dan komponen sistem bahan bakar melalui proses pencetakan injeksi yang disesuaikan untuk serbuk logam.
Pertimbangan Desain Unik untuk Cetakan Injeksi Dirgantara
Merancang suku cadang untuk cetakan injeksi ruang angkasa memerlukan keseimbangan tuntutan yang bersaing-pengoptimalan bobot, kinerja struktural, kelayakan produksi, dan kepatuhan terhadap peraturan. Insinyur menggunakan beberapa teknik khusus untuk mencapai hasil yang optimal.
Optimalisasi topologi menggunakan algoritma komputasi untuk menentukan distribusi material yang ideal dalam suatu komponen. Perangkat lunak ini mengidentifikasi mana material yang memberikan manfaat struktural dan mana yang hanya menambah bobot. Proses ini menghasilkan struktur-yang tampak organik dengan kisi-kisi internal yang kompleks atau rusuk yang diposisikan secara cermat yang memaksimalkan rasio kekuatan-terhadap-berat. Geometri ini terbukti hampir mustahil untuk dikerjakan tetapi selaras sempurna dengan kemampuan cetakan injeksi.
Manajemen ketebalan dinding sangat berdampak pada kinerja komponen dan keberhasilan produksi. Komponen dirgantara biasanya memerlukan dinding tipis untuk meminimalkan bobot, seringkali berkisar antara 0,8 mm hingga 3 mm tergantung pada aplikasinya. Namun, bagian yang sangat tipis berisiko pengisiannya tidak lengkap atau terdapat titik lemah. Perancang menggunakan pola ribbing yang strategis-biasanya 50% hingga 75% dari ketebalan dinding nominal-untuk memberikan pengerasan tanpa material yang berlebihan. Ketebalan dinding yang seragam di seluruh bagian mencegah laju pendinginan diferensial yang dapat menyebabkan lengkungan atau tekanan internal.
Penempatan gerbang-tempat polimer cair memasuki rongga cetakan-memerlukan pertimbangan yang cermat. Lokasi gerbang yang buruk dapat menciptakan garis las di mana bagian depan aliran bertemu, yang berpotensi menghasilkan titik lemah di area yang menahan tekanan kritis. Untuk aplikasi ruang angkasa, para insinyur sering kali menentukan beberapa gerbang untuk memastikan pengisian rongga yang lengkap sambil memposisikan garis las jauh dari-daerah bertekanan tinggi. Perangkat lunak simulasi aliran cetakan tingkat lanjut memprediksi bagaimana perilaku polimer selama injeksi, memungkinkan pengoptimalan sebelum fabrikasi perkakas yang mahal dimulai.
Jaminan Mutu dan Sertifikasi dalam Cetakan Injeksi Dirgantara
Industri kedirgantaraan mungkin beroperasi berdasarkan kerangka manajemen kualitas yang paling ketat di bidang manufaktur. Sertifikasi AS9100, yang merupakan standar manajemen kualitas khusus dirgantara, melampaui persyaratan umum ISO 9001 untuk memenuhi tuntutan unik manufaktur penerbangan. Pembuat cetakan injeksi yang melayani pelanggan dirgantara harus menunjukkan kontrol proses yang komprehensif, ketertelusuran material yang lengkap, dan prosedur yang tervalidasi untuk setiap langkah produksi.
Sertifikasi material dimulai dengan pemasok polimer mentah yang harus memberikan dokumentasi terperinci yang mengonfirmasi kesesuaian dengan spesifikasi ruang angkasa. Setiap batch PEEK, PPS, atau termoplastik teknik lainnya menjalani pengujian untuk memverifikasi sifat mekanik, karakteristik termal, dan komposisi kimia. Silsilah material ini mengikuti komponen-komponen di seluruh rantai produksi, memastikan ketertelusuran yang lengkap jika muncul masalah dalam layanan.
Validasi proses mengharuskan produsen untuk menunjukkan hasil yang konsisten dan dapat diulang di seluruh proses produksi. Hal ini melibatkan inspeksi barang pertama yang ekstensif di mana bagian-bagian yang baru dicetak menjalani pengukuran dimensi terperinci menggunakan mesin pengukur koordinat (CMM) yang memiliki akurasi-tingkat mikron. Pengujian mekanis memverifikasi bahwa komponen cetakan memenuhi persyaratan kekuatan, ketahanan benturan, dan umur lelah yang ditentukan. Untuk aplikasi kritis tertentu, pengujian non-destruktif termasuk pemeriksaan sinar-X-ultrasonik memastikan kualitas internal tanpa merusak komponen.
Pengujian mudah terbakar merupakan tantangan sertifikasi yang berbeda. Peraturan FAA mengamanatkan bahwa komponen interior kabin harus lulus beberapa uji ketahanan api termasuk penilaian luka bakar vertikal, pengukuran pelepasan panas, dan evaluasi kepadatan asap. Banyak polimer kelas-dirgantara mengandung aditif tahan api atau memiliki ketahanan terhadap api, namun setiap formulasi spesifik dan desain komponen harus menjalani pengujian sertifikasi tersendiri.

Tren yang Muncul Membentuk Kembali Cetakan Injeksi Dirgantara
Persimpangan cetakan injeksi dengan teknologi baru menjanjikan peningkatan kemampuan secara signifikan. Manufaktur aditif semakin melengkapi cetakan injeksi tradisional dalam aplikasi luar angkasa. Insinyur menggunakan pencetakan 3D untuk menghasilkan sisipan cetakan kompleks dengan saluran pendingin konformal-bagian internal yang mengikuti geometri bagian, memungkinkan pendinginan lebih seragam dan waktu siklus lebih cepat. Proyeksi industri menunjukkan bahwa 30% komponen plastik dirgantara akan menggunakan teknologi pencetakan 3D pada tahun 2025, khususnya untuk komponen khusus bervolume rendah yang biaya perkakasnya akan mahal.
Cetakan injeksi mikro menjawab meningkatnya permintaan industri dirgantara terhadap komponen miniatur. Teknik khusus ini menghasilkan komponen dengan berat kurang dari 0,1 gram dengan fitur yang diukur dalam mikron. Aplikasinya meliputi sensor presisi, perangkat mikrofluida, dan konektor listrik mini. Pasar cetakan injeksi mikro dirgantara global diproyeksikan tumbuh sebesar 11,2% per tahun hingga tahun 2030, mencapai $2,7 miliar, didorong oleh integrasi elektronik canggih ke dalam sistem pesawat modern.
Teknologi Industri 4.0 mengubah cara produsen memantau dan mengontrol proses pencetakan injeksi. Sensor IoT yang tertanam di seluruh mesin pencetakan mengumpulkan-data real-time mengenai suhu, tekanan, dan waktu siklus. Algoritme pembelajaran mesin menganalisis aliran data ini untuk memprediksi kapan parameter menyimpang menuju batas spesifikasi, sehingga memungkinkan penyesuaian proaktif sebelum terjadi kerusakan pada komponen. Kemampuan prediktif ini mengurangi tingkat kerusakan dan memastikan konsistensi di seluruh proses produksi selama berbulan-bulan atau bertahun-tahun.
Inisiatif keberlanjutan mendorong inovasi material menuju polimer daur ulang dan-berbasis bio. Pada tahun 2026, perkiraan industri menunjukkan bahwa 20% plastik dirgantara akan menggunakan bahan baku daur ulang atau berbasis bio-. Perusahaan seperti Evonik sedang mengembangkan produk seperti BIOpreg PFA, yang bekerja dengan serat karbon daur ulang dengan tetap mempertahankan karakteristik kinerja yang diperlukan untuk sertifikasi dirgantara. Bahan-bahan ini mencapai pengurangan jejak CO2 hingga 50% dibandingkan dengan polimer konvensional, mengatasi tekanan yang meningkat untuk mengurangi dampak lingkungan penerbangan.
Dinamika Biaya dan Manfaat Ekonomi dari Cetakan Injeksi Dirgantara
Meskipun cetakan injeksi dirgantara memerlukan investasi awal yang signifikan dalam pembuatan perkakas-cetakan baja untuk suku cadang presisi dapat berharga $50.000 hingga $150.000 bergantung pada kerumitannya-proposisi ekonomi-jangka panjang terbukti menarik. Persamaan biaya-per-bagian berubah drastis setelah produksi dimulai. Pemesinan CNC tradisional mungkin memerlukan biaya $200 hingga $500 per komponen kompleks jika memperhitungkan waktu mesin, tenaga kerja, dan limbah material. Setara cetakan injeksi dapat turun hingga $20 hingga $80 per bagian pada volume sedang, yang berarti pengurangan biaya sebesar 60% hingga 90%.
Pertimbangan ekonomi diperkuat ketika mempertimbangkan penghematan bahan bakar yang dimungkinkan oleh pengurangan bobot. Setiap kilogram yang dihemat berarti sekitar $3.900 biaya bahan bakar seumur hidup untuk pesawat komersial. Ketika produsen mengganti puluhan atau ratusan komponen logam dengan alternatif cetakan injeksi yang lebih ringan di seluruh pesawat, penghematan kumulatif mencapai jutaan dolar per badan pesawat selama masa pakai 20-30 tahun.
Konsolidasi sebagian memberikan manfaat ekonomi tambahan yang melampaui biaya produksi sederhana. Ketika cetakan injeksi memungkinkan perancang untuk menggabungkan beberapa bagian logam mesin ke dalam satu komponen cetakan, tenaga kerja perakitan berkurang, biaya pengangkutan inventaris turun, dan potensi mode kegagalan yang terkait dengan pengencang atau sambungan hilang. Boeing atau Airbus yang bekerja sama dengan perusahaan seperti Honeywell Aerospace dapat mengurangi kompleksitas perakitan pesawat secara keseluruhan, memangkas waktu berminggu-minggu dari jadwal produksi, dan meningkatkan kualitas pengiriman.
Produsen Terkemuka dan Penerapan Teknologi
Rantai pasokan cetakan injeksi dirgantara mencakup produsen khusus yang telah banyak berinvestasi dalam kemampuan yang memenuhi persyaratan industri. Perusahaan seperti Fictiv, yang mengoperasikan jaringan mitra cetakan injeksi yang diperiksa dengan cermat, menyediakan manufaktur bersertifikat AS9100 dengan dukungan desain untuk manufaktur (DFM). Kemampuan mereka untuk mengirimkan sampel T1 hanya dalam dua minggu, bahkan menggunakan cetakan baja keras yang dikerjakan dengan toleransi ±0,0508 mm, menunjukkan bagaimana perencanaan manufaktur yang canggih mempercepat siklus pengembangan.
TDL menyediakan layanan cetakan injeksi terpadu-yang meliputi desain cetakan, pembuatan prototipe, produksi, dan kontrol kualitas. Dengan pengalaman selama 25 tahun dalam memproduksi komponen kedirgantaraan, mereka memahami tuntutan unik termasuk sistem bersertifikat ISO dan IATF yang memastikan kepatuhan penuh dan ketertelusuran. Kemampuannya mencakup bagian kokpit seperti rumah panel instrumen, komponen struktur ringan termasuk saluran dan braket, rumah komponen elektronik, dan-bagian sistem penyaluran cairan yang tahan korosi.
Seaway Plastics menunjukkan dampak praktisnya melalui studi kasus. Ketika sebuah perusahaan teknik kedirgantaraan yang melayani Boeing, Airbus, dan Qantas membutuhkan penutup jendela otomatis untuk pesawat yang lebih kecil, permesinan CNC tradisional menciptakan kemacetan. Seaway mengembangkan alternatif cetakan injeksi yang memenuhi semua standar sertifikasi termasuk pengujian mudah terbakar dan persyaratan struktural, sekaligus memungkinkan produksi dalam dua belas warna berbeda. Peralihan ke cetakan injeksi menghilangkan penundaan dan memberikan peningkatan besar pada efisiensi, konsistensi keluaran, fleksibilitas, dan biaya.

Pertanyaan yang Sering Diajukan
Bahan apa yang paling umum digunakan dalam cetakan injeksi luar angkasa?
PEEK (Polyetheretherketone) mendominasi-aplikasi suhu tinggi dengan suhu transisi kaca 260 derajat dan sifat mekanik yang luar biasa. PPS (Polyphenylene Sulfide) melayani sistem bahan bakar dan komponen kelistrikan yang memerlukan ketahanan kimia yang sangat baik. Polimer yang diperkuat serat karbon-dan serat kaca-memberikan rasio kekuatan-terhadap-berat yang unggul untuk aplikasi struktural. Polimida mengatasi sistem kelistrikan yang membutuhkan panas tinggi dan resistivitas listrik.
Bagaimana cetakan injeksi dirgantara memastikan kepatuhan kualitas dan keselamatan?
Produsen harus mendapatkan sertifikasi AS9100 yang menunjukkan sistem manajemen mutu yang komprehensif. Setiap batch material menjalani pengujian dengan dokumentasi ketertelusuran yang lengkap. Suku cadang menerima pemeriksaan barang pertama menggunakan mesin pengukur koordinat yang memastikan keakuratan dimensi. Pengujian mekanis memverifikasi spesifikasi kekuatan dan daya tahan. Pengujian mudah terbakar memastikan kepatuhan terhadap peraturan kepadatan asap FAA, pembakaran vertikal, dan pelepasan panas sebelum persetujuan sertifikasi.
Penghematan biaya apa yang dapat dicapai oleh produsen dirgantara melalui pencetakan injeksi?
Investasi perkakas awal berkisar antara $50.000 hingga $150.000 untuk cetakan baja presisi, namun biaya per-bagian turun 60% hingga 90% dibandingkan dengan pemesinan CNC setelah produksi dimulai. Pengurangan berat menghasilkan penghematan bahan bakar seumur hidup sekitar $3,900 per kilogram pada pesawat komersial. Konsolidasi bagian mengurangi biaya tenaga kerja perakitan dan inventaris. Studi kasus proyek secara keseluruhan mendokumentasikan pengurangan biaya sebesar 30% sekaligus mencapai penghematan bobot sebesar 40% pada komponen tertentu.
Dapatkah komponen cetakan injeksi tahan terhadap kondisi pengoperasian dirgantara yang ekstrem?
Polimer kelas ruang angkasa modern-menangani suhu ekstrem mulai dari -55 derajat di ketinggian hingga 260 derajat di dekat mesin. MENGINTIP dan PPS menjaga stabilitas dimensi di bawah beban dan getaran yang berkelanjutan. Ketahanan terhadap bahan kimia memungkinkan paparan yang lebih lama terhadap cairan hidrolik, bahan bakar jet, dan senyawa penghilang lapisan es. Komponen cetakan injeksi yang dirancang dengan baik menunjukkan umur kelelahan yang melebihi alternatif logam dalam banyak aplikasi, dengan data kinerja selama beberapa dekade yang berhasil dalam layanan di seluruh penerbangan komersial.
Berapa waktu tunggu tipikal untuk proyek cetakan injeksi dirgantara?
Perkakas prototipe yang menggunakan cetakan aluminium atau cetakan 3D-dapat mengirimkan sampel awal dalam 2-3 minggu, sehingga memungkinkan validasi desain dengan cepat. Perkakas baja produksi biasanya memerlukan 8-12 minggu untuk fabrikasi dan validasi, tergantung kompleksitasnya. Setelah perkakas dipasang, waktu siklus berkisar antara 30 detik hingga beberapa menit per bagian tergantung pada ukuran dan bahan. Sertifikasi penuh termasuk pengujian material dan persetujuan peraturan dapat menambah waktu 3-6 bulan ke jadwal awal proyek.
Bagaimana ukuran bagian mempengaruhi kelayakan cetakan injeksi dirgantara?
Cetakan injeksi mikro menghasilkan komponen dengan berat hanya 0,1 gram dengan fitur skala mikron untuk sensor dan konektor elektronik. Cetakan injeksi standar secara efektif menangani suku cadang mulai dari gram hingga beberapa kilogram. Komponen besar yang melebihi 500mm dalam dimensi apa pun mungkin memerlukan peralatan khusus atau proses alternatif. Secara umum, cetakan injeksi terbukti paling ekonomis untuk suku cadang di bawah 300mm dengan volume melebihi beberapa ratus unit, meskipun keekonomian spesifiknya bergantung pada kompleksitas dan persyaratan kinerja.
Peran apa yang dimainkan simulasi dalam pengembangan cetakan injeksi dirgantara?
Perangkat lunak simulasi aliran cetakan tingkat lanjut memprediksi bagaimana polimer cair akan mengisi rongga, mengidentifikasi potensi cacat sebelum fabrikasi perkakas dimulai. Insinyur menganalisis lokasi gerbang, posisi garis las, orientasi serat pada material yang diperkuat, dan efisiensi pendinginan. Algoritma optimasi topologi menentukan distribusi material yang optimal untuk pengurangan berat sambil mempertahankan persyaratan kekuatan. Alat digital ini mengurangi siklus pengembangan, meminimalkan iterasi alat yang mahal, dan memastikan tingkat keberhasilan-artikel pertama melebihi 95% untuk produsen berpengalaman.
Penggunaan cetakan injeksi dirgantara dalam industri penerbangan mencerminkan evolusi manufaktur yang lebih luas menuju metode produksi yang lebih ringan, lebih efisien, dan berkelanjutan secara ekonomi. Seiring kemajuan ilmu material dan teknologi pemrosesan yang semakin canggih, peran cetakan injeksi di ruang angkasa akan terus berkembang dari aplikasi saat ini di interior dan struktur sekunder hingga komponen penahan beban utama yang menentukan arsitektur dasar pesawat terbang. Teknik manufaktur ini siap untuk membentuk pesawat komersial, sistem militer, dan pesawat ruang angkasa generasi berikutnya, memberikan peningkatan kinerja dan pengurangan biaya yang diperlukan untuk masa depan penerbangan yang berkelanjutan.