


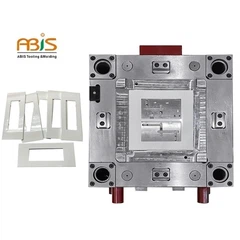

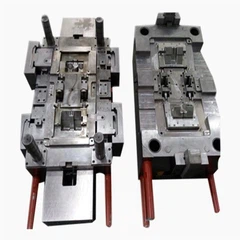


Cetakan injeksi logam(MIM) telah merevolusi manufaktur modern, memungkinkan produksi komponen logam kompleks dengan presisi yang luar biasa dan efektivitas biaya . Sebuah perusahaan cetakan injeksi logam profesional menggabungkan teknik metalurur bubuk canggih dengan proses cetakan injeksi untuk membuat bagian rumit yang akan sulit atau tidak mungkin untuk diproduksi menggunakan metode tradisional {2} untuk membuat bagian yang rumit yang akan sulit atau tidak mungkin untuk diproduksi menggunakan metode tradisional {2} untuk membuat bagian yang rumit yang akan sulit atau tidak mungkin untuk menggunakan metode tradisional.} {2} {2} {2} untuk membuat bagian rumit yang akan sulit atau tidak mungkin untuk diproduksi menggunakan metode tradisional {2} untuk membuat bagian yang rumit atau tidak mungkin untuk diproduksi menggunakan metode tradisional {2} {2} {2} {2} untuk membuat bagian rumit yang akan menjadi sulit atau tidak mungkin untuk diproduksi menggunakan metode tradisional {2}

Proses pencetakan injeksi logam mewakili kemajuan signifikan dalam teknologi manufaktur, menawarkan solusi untuk industri mulai dari otomotif hingga perangkat medis. Memahami bagaimana perusahaan cetakan injeksi logam beroperasi dan layanan yang mereka berikan sangat penting bagi para insinyur, spesialis pengadaan, dan produsen yang mencari solusi produksi yang optimal.
Memahami proses cetakan injeksi logam
1. persiapan dan pencampuran bahan baku
Fondasi dari setiap perusahaan cetakan injeksi logam yang sukses terletak pada kemampuan persiapan bahan baku mereka. Prosesnya dimulai dengan menggabungkan bubuk logam halus dengan pengikat termoplastik¹ untuk membuat campuran homogen. Langkah kritis ini menentukan sifat akhir dari komponen cetakan.
Perusahaan cetakan injeksi logam profesional menggunakan peralatan pencampuran canggih untuk memastikan distribusi partikel logam yang seragam dalam matriks polimer. Bahan baku tipikal mengandung 60-65% bubuk logam berdasarkan volume, dengan sisanya terdiri dari pengikat yang dipilih dengan cermat yang memberikan karakteristik aliran yang diperlukan selama injeksi.
2. fase cetakan injeksi
Selama fase cetakan injeksi, perusahaan cetakan injeksi logam menggunakan peralatan khusus yang dirancang untuk menangani sifat unik dari bahan baku yang diisi logam . Parameter proses membutuhkan kontrol yang tepat dari suhu, tekanan, dan kecepatan injeksi untuk mencapai kualitas bagian yang optimal .
Mesin cetakan injeksi yang digunakan oleh perusahaan cetakan injeksi logam profesional biasanya menampilkan:
- Sistem pemanas yang ditingkatkan untuk kontrol suhu yang konsisten
- Desain sekrup yang kuat untuk menangani bubuk logam abrasif
- Kontrol presisi untuk mempertahankan bobot tembakan yang konsisten
- Sistem pendingin canggih untuk mencegah pemadatan prematur
3. Operasi Debinding dan Sintering
Proses debinding merupakan salah satu tahap paling kritis dalam operasi perusahaan cetakan injeksi logam . Prosedur multi-langkah ini menghilangkan pengikat polimer sambil mempertahankan integritas bentuk bagian yang dicetak .
Analisis komparatif metode manufaktur
| Metode pembuatan | Kemampuan kompleksitas | Permukaan akhir | Pemanfaatan materi | Volume produksi |
|---|---|---|---|---|
| Cetakan injeksi logam | Bagus sekali | Ra 0.4-1.6 μm | 95-98% | Tinggi |
| Casting investasi | Bagus | Ra 1.6-6.3 μm | 85-90% | Sedang |
| Pemesinan CNC | Bagus sekali | Ra 0.1-0.8 μm | 60-75% | Menengah rendah |
| Metalurgi bubuk | Bagus | Ra 1.6-3.2 μm | 90-95% | Tinggi |
Kemampuan dan aplikasi material
Sistem Paduan Advanced
Perusahaan cetakan injeksi logam terkemuka biasanya menawarkan berbagai opsi material untuk memenuhi persyaratan aplikasi yang beragam . Bahan yang paling umum diproses meliputi:
Nilai Stainless Steel:Keserbagunaan stainless steel menjadikannya pilihan populer untuk perusahaan cetakan injeksi logam {. seperti 316L, 17-4 pH, dan 420 stainless steel menawarkan ketahanan korosi yang sangat baik dan sifat mekanik yang cocok untuk aplikasi medis, otomotif, dan konsumen.
Aplikasi alat baja:Banyak perusahaan cetakan injeksi logam berspesialisasi dalam baja alat pemrosesan seperti M2, D2, dan H13 untuk alat pemotong, komponen tahan aus, dan instrumen presisi .
Paduan khusus:Perusahaan cetakan injeksi logam canggih sering memproses paduan titanium, paduan kobalt-chromium, dan bahan kinerja tinggi lainnya untuk aplikasi dirgantara dan medis .
Aplikasi khusus industri
Industri otomotif mewakili pasar yang signifikan untuk perusahaan cetakan injeksi logam, dengan aplikasi termasuk:
- Komponen turbocharger yang membutuhkan resistensi suhu tinggi
- Bagian Sistem Bahan Bakar menuntut resistensi korosi
- Komponen transmisi yang membutuhkan toleransi yang tepat
- Sistem Manajemen Mesin Bagian yang membutuhkan geometri kompleks
Prosedur Kontrol Kualitas dan Pengujian
4. akurasi dan toleransi dimensi
Perusahaan cetakan injeksi logam terkemuka mempertahankan standar kontrol kualitas yang ketat di seluruh proses pembuatan . toleransi dimensi yang dapat dicapai melalui rentang teknologi MIM dari ± 0 . 3% hingga ± 0,5% dari dimensi nominal, tergantung pada bagian geometri dan pemilihan material.
Prosedur kontrol kualitas yang diterapkan oleh perusahaan cetakan injeksi logam profesional meliputi:
- Pemantauan Kontrol Proses Statistik (SPC)
- Inspeksi Mesin Pengukur Koordinat (CMM)
- Analisis metalografi untuk verifikasi mikrostruktur
- Pengujian Properti Mekanik Menurut Standar Industri
5. permukaan akhir dan pasca-pemrosesan
Finish permukaan yang dicapai oleh perusahaan cetakan injeksi logam biasanya berkisar dari 0 . 4 hingga 1,6 μm RA, sering menghilangkan kebutuhan untuk operasi pemesinan sekunder. Namun, banyak perusahaan menawarkan layanan pasca pemrosesan termasuk:
- Pemesinan presisi untuk dimensi kritis
- Perlakuan panas untuk sifat mekanik yang ditingkatkan
- Pelapis permukaan dan layanan pelapisan
- Solusi perakitan dan pengemasan
Spesifikasi dan kemampuan teknis
| Milik | Kisaran khas | Standar pengujian |
|---|---|---|
| Kepadatan | 95-99% teoretis | ASTM B311 |
| Kekuatan tarik | 300-1400 MPa | ASTM E8 |
| Kekuatan luluh | 200-1200 MPa | ASTM E8 |
| Pemanjangan | 2-25% | ASTM E8 |
| Kekerasan | 15-65 hrc | ASTM E18 |
Pertimbangan Ekonomi dan Analisis Biaya
6. analisis efektivitas biaya
Saat mengevaluasi perusahaan cetakan injeksi logam untuk kebutuhan manufaktur Anda, memahami faktor-faktor ekonomi sangat penting . titik impas untuk teknologi MIM biasanya terjadi pada volume produksi yang melebihi 10, 000 setiap tahun, meskipun ini bervariasi tergantung pada kompleksitas bagian dan pemilihan material . setiap tahun
Faktor biaya yang mempengaruhi harga dari perusahaan cetakan injeksi logam meliputi:
- Kompleksitas dan konstruksi perkakas
- Seleksi dan ketersediaan material
- Bagian geometri dan ukuran ukuran
- Spesifikasi kualitas dan persyaratan pengujian
- Volume produksi dan jadwal pengiriman
7. Pengembalian Pertimbangan Investasi
Bermitra dengan perusahaan cetakan injeksi logam yang berpengalaman dapat memberikan penghematan biaya yang signifikan dibandingkan dengan metode manufaktur alternatif . Penghapusan operasi sekunder, pengurangan limbah material, dan kemampuan untuk menghasilkan geometri yang kompleks dalam satu operasi berkontribusi pada keuntungan ekonomi secara keseluruhan .

Kemampuan manufaktur canggih
| Kategori layanan | Rentang kemampuan | Aplikasi khas |
|---|---|---|
| Ukuran bagian | 0.1g - 250g | Komponen mikro ke bagian struktural |
| Ketebalan dinding | 0.5mm - 10 mm | Rumah berdinding tipis untuk komponen padat |
| Toleransi | ± 0,1mm - ± 0,5mm | Instrumen Presisi untuk Komponen Umum |
| Volume produksi | 1K - 10 M+ setiap tahun | Prototipe untuk produksi volume tinggi |
Standar dan Sertifikasi Industri
8. Kepatuhan peraturan
Perusahaan cetakan injeksi logam profesional harus mempertahankan kepatuhan dengan berbagai standar dan peraturan industri . sertifikasi utama meliputi:
- ISO 9001: 2015 untuk sistem manajemen kualitas
- ISO 13485 untuk pembuatan perangkat medis
- AS9100 untuk aplikasi aerospace
- IATF 16949 untuk pemasok otomotif
9. Keterlacakan dan dokumentasi material
Keterlacakan material yang komprehensif sangat penting untuk setiap perusahaan cetakan injeksi logam yang melayani industri kritis . ini termasuk memelihara catatan terperinci dari nomor lot bubuk, parameter pemrosesan, dan hasil pengujian untuk setiap batch produksi .
Tren dan inovasi masa depan
Industri cetakan injeksi logam terus berkembang, dengan perusahaan -perusahaan terkemuka berinvestasi dalam teknologi canggih seperti:
- Kecerdasan Buatan untuk Optimalisasi Proses
- Pabrikan aditif untuk perkakas cepat
- Perangkat lunak simulasi lanjutan untuk validasi desain
- Praktik manufaktur berkelanjutan
Memilih perusahaan cetak injeksi logam yang tepat membutuhkan pertimbangan yang cermat terhadap kemampuan teknis, sistem kualitas, dan pengalaman industri. Proses MIM menawarkan keuntungan unik untuk memproduksi komponen logam kompleks dengan akurasi dimensi dan permukaan akhir yang sangat baik. Seiring kemajuan teknologi, perusahaan cetakan injeksi logam akan memainkan peran yang semakin penting dalam manufaktur modern.
Glosarium istilah
Pengikat termoplastik: Bahan polimer yang dapat dicetak saat dipanaskan dan dipadatkan saat didinginkan, digunakan untuk memberikan karakteristik aliran selama cetakan injeksi .
Bahan Baku: Campuran bahan bubuk logam dan pengikat yang digunakan dalam proses cetakan injeksi .
Debinding: Proses menghilangkan pengikat polimer dari bagian yang dicetak melalui perawatan termal atau kimia .
Sintering: Proses perlakuan panas suhu tinggi yang mengikat partikel logam bersama-sama untuk mencapai kepadatan dan sifat akhir .
Statistik Proses Kontrol (SPC): Metodologi kontrol kualitas menggunakan metode statistik untuk memantau dan mengontrol proses pembuatan .
Koordinat Mesin Pengukur (CMM): Perangkat pengukuran presisi yang digunakan untuk memverifikasi akurasi dimensi bagian yang diproduksi .
Analisis Metalografi: Pemeriksaan mikroskopis struktur logam untuk memverifikasi sifat material dan kualitas pemrosesan .
Pertanyaan dan solusi industri umum
T: Bagaimana cara memilih perusahaan cetakan injeksi logam yang tepat untuk proyek saya? Larutan:Mengevaluasi mitra potensial berdasarkan keahlian materi mereka, sertifikasi kualitas, kapasitas produksi, dan pengalaman dalam industri spesifik Anda . permintaan sampel, meninjau dokumentasi kualitas mereka, dan melakukan audit fasilitas untuk memastikan mereka memenuhi persyaratan Anda . pertimbangkan faktor-faktor seperti lokasi geografis, kemampuan dukungan teknis, dan kemitraan jangka panjang.
T: Apa waktu tunggu yang khas untuk proyek cetakan injeksi logam? Larutan:Waktu tunggu bervariasi tergantung pada kompleksitas proyek, persyaratan perkakas, dan volume produksi . prototipe awal biasanya membutuhkan 4-6 minggu, sementara alat produksi dapat mengambil {{2} {{3 {3} {{{{4 {{{{4 {{{4 {{{4 {{{4 {{{{4 {{4 {Anda biasanya tersedia secara real {3 {{4 { Pertimbangkan faktor -faktor seperti ketersediaan material dan persyaratan pengujian kualitas .
T: Bagaimana cara mengoptimalkan desain bagian saya untuk proses MIM? Larutan:Berkolaborasi dengan tim desain cetakan injeksi logam Anda untuk mengoptimalkan geometri bagian untuk proses MIM . pertimbangan utama termasuk mempertahankan ketebalan dinding yang seragam, meminimalkan pelepasan, menggabungkan draft sudut yang tepat, dan merancang untuk prinsip -prinsip material yang efisien . memanfaatkan desain untuk manufaktur (DFM) prinsip -prinsip yang memanfaatkan seluruh produksi (DFM). Hasil .
Referensi otoritatif
Jerman, r . m . (2019) .Kemajuan dalam cetakan injeksi bubuk logam titanium. materi, 12 (20), 3327. https: // doi . org/10.3390/ma12203327
Heaney, d . f . (2018) .Buku Pegangan Cetakan Injeksi Logam(2nd ed .) . Woodhead Publishing . https: // doi . org/10.1016/b 978-0-08-102152-1.00001- x
Quinard, c ., et al . (2021) .Studi perbandingan 316L stainless steel yang diproduksi oleh MIM dan metalurgi bubuk konvensional. Teknologi bubuk, 378, 364-373. https: // doi . org/10 . 1016/j.powtec .2020.10.008
Attia, u . m ., alcock, j . r . (2019) .Evaluasi Hubungan Proses-Struktur-Property dalam Cetakan Injeksi Logam. Jurnal Teknologi Pemrosesan Bahan, 271, 545-555. https: // doi . org/10 . 1016/j.jmatprotec .2019.04.021
Barriere, t ., et al . (2020) .Optimalisasi parameter proses cetakan injeksi logam untuk 17-4 pH stainless steel. Jurnal Internasional Teknologi Manufaktur Lanjutan, 108 (7), 2375-2388. https: // doi . org/10.1007/s 00170-020-05592- w