



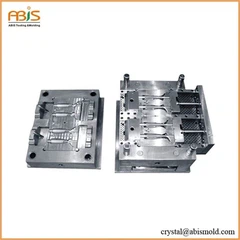


Proses cetakan injeksi logam telah merevolusi manufaktur modern dengan menggabungkan fleksibilitas desain cetakan injeksi plastik dengan kekuatan dan daya tahan komponen logam . Teknik manufaktur canggih ini memungkinkan produksi geometri kompleks yang tidak mungkin atau mahal menggunakan metode pengerjaan logam tradisional . yang tidak mungkin digunakan oleh biaya tradisional {{2} {{{2} {{{2} {{{2} {{{2} {{{2} {{{2} {{{2} {{{2} {{2} {{{2} {{2} {{{2 {2}

Memahami Fundamental Proses Cetakan Injeksi Logam
Proses cetakan injeksi logam mewakili teknologi manufaktur net-net-net yang canggih yang menghasilkan bagian logam dengan kepadatan tinggi dengan akurasi dimensi yang luar biasa . Pendekatan inovatif ini membahas peningkatan permintaan untuk komponen miniatur di seluruh industri, dari perangkat medis hingga aplikasi otomotif .
- Proses Tinjauan?
- Aplikasi industri: Europe Metal Injection Moulding Market diperkirakan akan tumbuh pada CAGR 9 . 4% selama tahun-tahun perkiraan, didorong oleh industri otomotif dan kedirgantaraan yang mencari komponen berkinerja tinggi dan berkinerja tinggi.
- Dinamika pasar: Metal Injection Moulding (MIM) di pasar aplikasi medis bernilai USD 578 . 03 juta pada tahun 2024 dan diperkirakan akan mencapai USD 1.105,69 juta pada tahun 2032, tumbuh pada CAGR sebesar 8,45%, menyoroti peran yang berkembang dalam aplikasi kritis.
Proses cetakan injeksi logam empat tahap
Tahap 1: Persiapan dan persiapan bahan baku
Proses cetakan injeksi logam dimulai dengan persiapan bahan baku yang cermat, di mana bubuk logam halus dicampur dengan pengikat polimer . Langkah kritis ini menentukan sifat bagian akhir dan keberhasilan manufaktur .
Parameter kunci:
- Ukuran partikel bubuk logam:<20 μm
- Powder Loading: 60-65% volume
- Komposisi pengikat: sistem polimer berganda
- Suhu pencampuran: 150-180 derajat
Tahap 2: Cetakan Injeksi (Formasi Bagian Hijau)
Selama fase ini, proses cetakan injeksi logam menggunakan peralatan cetakan injeksi standar untuk membuat "bagian hijau" ⁽³⁾ . Bahan baku yang dipanaskan disuntikkan ke dalam cetakan presisi di bawah tekanan tinggi, membentuk bentuk tiga dimensi yang kompleks .
Variabel proses:
- Suhu injeksi: 120-200 derajat
- Tekanan injeksi: 500-1500 bar
- Suhu cetakan: 40-80 derajat
- Waktu pendinginan: 10-60 detik
Tahap 3: Debinding (Formasi Bagian Coklat)
Tahap debinding dalam proses cetakan injeksi logam menghilangkan sebagian besar sistem pengikat, menciptakan "bagian coklat" ⁽⁴⁾ . setidaknya dua pertiga dari binder dihapus dalam langkah debinding (biasanya baik katalitik, termal atau pelarut debinding) sebelum sintering .}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}}} {1}. {1} {1} {1} {1} {1} {1}
Metode Debinding:
- Thermal Debinding: 200-600 derajat
- Pelarut Debinding: Ekstraksi Suhu Kamar
- Debinding Katalitik: Atmosfer Asam Nitrat
Tahap 4: Sintering (kepadatan akhir)
Tahap akhir dari proses pencetakan injeksi logam melibatkan sintering, di mana bagian -bagian coklat dipanaskan hingga sekitar 85% dari titik leleh logam . proses ini menciptakan ikatan atom antara partikel logam, mencapai kepadatan bagian akhir dan sifat mekanik .
Parameter Sintering:
- Suhu: 1200-1400 derajat (tergantung pada materi)
- Atmosfer: hidrogen, nitrogen, atau vakum
- Waktu: 4-12 jam
- Menyusut: 15-20% dimensi linier
Kemampuan material dalam proses cetakan injeksi logam
| Kategori material | Paduan umum | Aplikasi khas | Pencapaian kepadatan |
|---|---|---|---|
| Baja tahan karat | 316l, 17-4 pH, 440c | Perangkat medis, otomotif | 96-99% |
| Baja paduan rendah | Fe -2 ni, fe -8 ni | Komponen struktural | 95-98% |
| Baja pahat | M2, D2, A2 | Alat pemotong, mati | 96-99% |
| Paduan Titanium | Ti -6 al -4 V, cp-ti | Aerospace, Implan Medis | 95-98% |
| Superalloy | Inconel 718, Hastelloy | Aplikasi suhu tinggi | 96-99% |
Kontrol kualitas dan presisi dalam proses pencetakan injeksi logam
Implementasi proses cetakan injeksi logam modern menggabungkan langkah-langkah kontrol kualitas canggih . kontrol kualitas menjadi lebih canggih dengan adopsi sistem pemantauan waktu-nyata dan teknologi inspeksi canggih, memastikan kualitas bagian yang konsisten dan akurasi dimensi .
- Toleransi dimensi: ± 0,3% khas, ± 0,1% dapat dicapai
- Permukaan akhir: Ra 0.8-3.2 μm as-sinting
- Kontrol kepadatan: >95% kepadatan teoritis
- Struktur mikro: Struktur biji -bijian yang seragam
Keuntungan dari proses cetakan injeksi logam
Fleksibilitas desain
Proses cetakan injeksi logam memungkinkan geometri kompleks termasuk:
- Undercuts dan fitur internal
- Dinding tipis (0.3-0.5 mm)
- Rasio aspek tinggi
- Fitur perakitan terintegrasi
Efektivitas biaya
Bila dibandingkan dengan metode manufaktur tradisional:
- Berkurangnya persyaratan pemesinan
- Limbah material yang lebih rendah
- Skala ekonomi untuk volume tinggi
- Fitur perakitan terintegrasi mengurangi operasi sekunder
Sifat material
Bagian yang diproduksi melalui proses cetakan injeksi logam mencapai:
- Rasio kekuatan-ke-berat yang tinggi
- Resistensi korosi yang sangat baik
- Sifat mekanik yang konsisten
- Permukaan halus selesai

Optimasi proses dan parameter
| Tahap proses | Parameter kunci | Tujuan Optimalisasi | Rentang khas |
|---|---|---|---|
| Persiapan bahan baku | Pemuatan bubuk, rasio pengikat | Kemampuan cetakan, kekuatan | {}% volume |
| Injeksi | Suhu, tekanan, kecepatan | Bagian Kualitas, Waktu Siklus | 120-200 derajat |
| Pengikatan | Suhu, atmosfer, waktu | Penghapusan Lengkap, Bagian Integritas | 200-600 derajat |
| Sintering | Suhu, waktu, atmosfer | Kepadatan akhir, properti | 1200-1400 derajat |
Aplikasi industri dan tren pasar
Proses cetakan injeksi logam melayani beragam industri dengan persyaratan spesifik:
Industri medis
- Instrumen Bedah
- Kurung ortodontik
- Perangkat implan
- Sistem Pengiriman Obat
Sektor otomotif
- Komponen Turbocharger
- Bagian mesin
- Komponen transmisi
- Rumah elektronik
Elektronik Konsumen
- Komponen Smartphone
- Bagian perangkat yang dapat dikenakan
- Rumah konektor
- Heat sink
Aplikasi Aerospace
- Bilah turbin
- Kurung struktural
- Komponen Sistem Bahan Bakar
- Mekanisme kontrol
Tren masa depan dalam proses pencetakan injeksi logam
Otomasi menjadi lebih umum di hampir setiap proses pembuatan, termasuk cetakan injeksi logam dan kami berharap ini akan melanjutkan . Industri ini mengalami kemajuan teknologi yang signifikan didorong oleh:
- Proses otomatisasi: Menerapkan Prinsip Industri 4.0
- Inovasi material: Pengembangan Paduan Baru
- Peningkatan kualitas: Sistem pemantauan waktu nyata
- Keberlanjutan: Daur Ulang dan Pengurangan Limbah
Analisis ekonomi dan pertimbangan biaya
| Faktor biaya | Dampak pada Total Biaya | Strategi optimasi |
|---|---|---|
| Biaya material | 30-40% | Daur ulang bubuk, optimasi pemasok |
| Biaya pemrosesan | 25-35% | Otomatisasi, pengurangan waktu siklus |
| Biaya peralatan | 20-30% | Optimalisasi Pemanfaatan, Pemeliharaan |
| Biaya overhead | 10-15% | Efisiensi proses, peningkatan kualitas |
Proses cetakan injeksi logam menjadi layak secara ekonomis untuk bagian-bagian kompleks dalam volume produksi melebihi 10, 000 unit setiap tahun, dengan titik impas yang bervariasi berdasarkan kompleksitas bagian dan pemilihan material .
Proses cetakan injeksi logam mewakili teknologi manufaktur matang yang terus berkembang dengan sains material yang maju dan otomatisasi proses . Kemampuannya untuk menghasilkan komponen logam yang kompleks dan berkinerja tinggi dengan akurasi dimensi yang sangat baik memposisikannya sebagai solusi manufaktur kritis untuk industri yang menuntut presisi dan keandalan.
Memahami kompleksitas setiap tahap proses - dari persiapan bahan baku hingga sintering - memungkinkan produsen untuk mengoptimalkan parameter produksi dan mencapai kualitas bagian yang lebih baik. Seiring permintaan pasar untuk komponen logam yang miniatur dan kompleks terus tumbuh, proses pencetakan logam injeksi akan tetap menjadi yang terdepan dalam teknologi manufaktur maju.
Glosarium istilah
¹ Pengikat termoplastik: Bahan polimer yang melunak saat dipanaskan dan dikeraskan saat didinginkan, digunakan untuk mengikat bubuk logam selama fase cetakan injeksi .
² Bahan Baku: Campuran bubuk logam halus dan pengikat termoplastik yang membentuk bahan baku untuk proses cetakan injeksi logam .
³ Bagian hijau: Komponen segera setelah cetakan injeksi yang berisi sistem pengikat penuh dan belum mengalami debinding .
⁴ Bagian cokelat: Komponen setelah debinding yang sebagian besar binder dihapus tetapi belum disinter untuk kepadatan penuh .
Masalah dan solusi industri umum
Masalah: permukaan yang buruk
Larutan: Mengoptimalkan parameter debinding untuk mencegah migrasi pengikat dan memastikan penghapusan yang seragam . kontrol sintering atmosfer untuk meminimalkan oksidasi permukaan . menerapkan persiapan bahan baku yang tepat dengan distribusi partikel yang konsisten . pertimbangkan untuk perawatan pasca-pemrosesan pasca-pengolah seperti tumban atau bahan kimia {2 {2} {Post-Processing {Quality {{{2 {2 {{2 {{2 {{2 {{2 {2.
Masalah: Distorsi dimensi
Larutan: Menyeimbangkan jadwal debinding dan sintering untuk meminimalkan penyusutan diferensial . Gunakan desain perkakas yang tepat dengan struktur dukungan yang memadai . mengoptimalkan pemuatan bubuk dan komposisi pengikat untuk penyusutan seragam. {3} {3} menerapkan kontrol proses statistik untuk memantau dimensional konsisten di seluruh run produksi {2 {3} {3} {3} {3} {3} {3} mengimplementasikan kontrol proses statistik untuk memantau dimensional konsisten di seluruh run produksi {{2} {3 {{3
Masalah: Variasi kepadatan
Larutan: Pastikan debinding lengkap sebelum sintering untuk membuat struktur pori yang seragam . kontrol sintering profil suhu dan komposisi atmosfer . mengoptimalkan karakteristik bubuk termasuk distribusi ukuran partikel dan kepadatan ketuk . menerapkan pemantauan waktu nyata dari kondisi tungku sintering {4} {2}
Masalah: retak atau delaminasi
Larutan: Kurangi laju debinding untuk mencegah penghapusan pengikat cepat dan guncangan termal . mengoptimalkan komposisi sistem pengikat untuk adhesi yang lebih baik . laju pendinginan kontrol selama sintering untuk meminimalkan stres termal . tinjau desain bagian untuk area konsentrasi stres dan modifikasi sesuai.
Referensi otoritatif
Buku Pegangan Cetakan Injeksi Logam-Tautan Penerbitan Woodhead: https: // www . scienceDirect . com/book/9780857090669/handbook-of-metal-injection-molding
Sains dan Teknologi Metalurgi Bubuk-Tautan Pers Akademik: https: // www . ScienceDirect . com/book/9780123877601/bubuk-metalurgi-ilmu-teknologi dan-aplikasi
Jurnal Internasional Metalurgi Bubuk-Tautan Federasi Industri Bubuk Logam: https: // www . mpif . org/publikasi/internasional-jurnal-of-powder-metalurgi
Jurnal Teknologi Pemrosesan Bahan-Tautan Elsevier: https: // www . scienceDirect . com/journal/journal-of-materials-processing-technology
Kemajuan dalam Bahan Metalurgi & Partikel Bubuk-Tautan Proses Konferensi MPIF: https: // www . mpif . org/-meeting/pm-conferences/world-pm-conference-proeding
Metal Injection Moulding International-tautan komunikasi inovar: https: // www . pim-internasional . com/logam-injection-molding/
Buku Pegangan ASM Volume 7: Bubuk Metalurgi-Asm International Link: https: // www . asMinternational . org/web/asm-handbook/bubuk-metalurgi