





Hari 1 - 15 Maret 2025
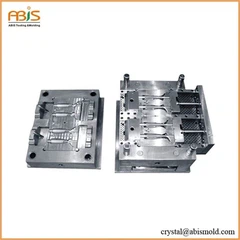
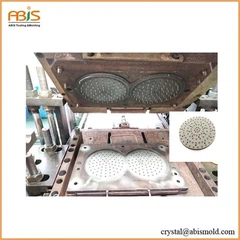
Hari ini menandai awal penyelaman mendalam sayacetakan injeksi logam(MIM), sebuah teknologi yang diam -diam merevolusi presisi manufaktur. Ketika saya menonton tarian rumit dari metalurgi bubuk dan cetakan injeksi, saya menyadari bagaimana proses ini mewakili pernikahan yang sempurna dari dua dunia manufaktur yang berbeda.
Aroma bubuk logam memenuhi udara saat teknisi dengan hati -hati menyiapkan campuran bahan baku.Cetakan injeksi logamMenggabungkan fleksibilitas desain cetakan injeksi plastik dengan kekuatan dan daya tahan pengerjaan logam tradisional. Yang paling mengejutkan saya adalah presisi - komponen dengan toleransi sekencang ± 0. 3% muncul dari cetakan yang akan membuat pemesinan tradisional sangat mahal.

Proses MIM: Memecah keajaiban
Day 3 - 17 Maret 2025
Setelah menghabiskan berjam -jam mengamati jalur produksi, saya telah mendokumentasikan empat tahap kritiscetakan injeksi logam:
| Tahap proses | Kisaran suhu | Lamanya | Parameter kunci |
|---|---|---|---|
| Percampuran | 150-180 derajat | 2-4 jam | Powder Loading: 60-65% |
| Cetakan injeksi | 160-200 derajat | 10-30 detik | Tekanan: 500-1500 bar |
| Pelepasan ikatan | 400-600 derajat | 8-24 jam | Suasana: N₂\/H₂ |
| Sintering | 1200-1400 derajat | 2-8 jam | Kepadatan: 95-99% |
Persiapan bahan baku paling membuat saya terpesona. Menonton insinyur memadukan bubuk logam dengan pengikat termoplastik mengingatkan saya pada toko roti berteknologi tinggi - pengukuran yang tepat, pencampuran yang cermat, dan pentingnya konsistensi. Itucetakan injeksi logamBahan baku harus mencapai homogenitas yang sempurna untuk mencegah cacat di hilir.
Hari 5 - 19 Maret, 2025
Terobosan hari ini datang selama pengamatan Debinding. Proses debinding termal 🔥 Menghapus sistem pengikat primer sambil mempertahankan integritas bagian. Saya belajar bahwa debinding pelarut dapat mengurangi waktu siklus dengan 40-60% dibandingkan dengan metode termal murni. Ketepatan yang dibutuhkancetakan injeksi logammenjadi jelas di sini - terlalu agresif, dan bagian -bagian terdistorsi; Karbon yang terlalu konservatif, dan residual mempengaruhi sifat akhir.
Seleksi materi: dasar kesuksesan
Day 8 - 22 Maret, 2025
Insinyur material berbagi wawasan menarik tentang karakteristik bubuk.Cetakan injeksi logammenuntut bubuk bola dengan ukuran partikel biasanya antara 0. 5-20 mikrometer. Bubuk sudut menciptakan masalah aliran, sementara partikel besar menyebabkan cacat permukaan.
| Kategori material | Aplikasi khas | Suhu sintering | Kepadatan akhir |
|---|---|---|---|
| Baja Tahan Karat 316L | Perangkat medis, dirgantara | 1350-1380 derajat | 96-98% |
| Alat baja m2 | Alat pemotong, mati | 1280-1320 derajat | 97-99% |
| Titanium ti -6 al -4 v | Implan biomedis | 1400-1450 derajat | 95-97% |
| Inconel 718 | Komponen turbin | 1280-1320 derajat | 96-98% |
Analisis biaya mengejutkan saya. Ketikacetakan injeksi logamMembutuhkan investasi perkakas dimuka yang signifikan, titik impas untuk geometri kompleks terjadi sekitar 10, 000-50, 000 potongan - jauh lebih rendah dari yang saya perkirakan.
Hari 12 - 26 Maret 2025
Mengunjungi Lab Kontrol Kualitas hari ini mengungkapkan kecanggihan operasi MIM modern. Akurasi dimensi 📏 mencapai ± 0. 3-0. 5% untuk sebagian besar fitur, menghilangkan operasi permesinan sekunder. Ahli metalurgi menunjukkan kepada saya penampang yang mengungkapkan struktur biji -bijian yang sebanding dengan bahan tempa - sebuah bukti untukcetakan injeksi logamOptimalisasi proses.

Pertimbangan desain dan strategi optimasi
Hari 15 - 29 Maret, 2025
Desain untuk MIM membutuhkan pemikiran yang berbeda dari manufaktur tradisional. Keseragaman ketebalan dinding menjadi kritis - variasi melebihi rasio 3: 1 menciptakan tantangan sintering. Insinyur desain menekankan hal itucetakan injeksi logamExcels dengan fitur internal yang kompleks tidak mungkin dilakukan secara konvensional.
Draf sudut {{0}}. 5-1. 0 derajat memfasilitasi ejeksi, sedangkan jari -jari fillet harus melebihi 0,1mm untuk mencegah konsentrasi stres. Undercuts and Side Action dimungkinkan tetapi menambah kompleksitas dan biaya ke perkakas.
Hari 18 - 1 April 2025
Diskusi Ekonomi hari ini diterangicetakan injeksi logamsweet spot. Untuk komponen, berat 0. 1-100 gram dengan geometri kompleks, MIM sering memberikan solusi yang paling hemat biaya. Insinyur proses menghitung bahwa pemesinan tradisional dari komponen kedirgantaraan terbaru mereka akan menelan biaya 340% lebih dari alternatif MIM.
| Faktor biaya | Pemesinan tradisional | Cetakan injeksi logam | Keuntungan |
|---|---|---|---|
| Pemanfaatan materi | 20-40% | 95-98% | Mim |
| Operasi Sekunder | Beberapa pengaturan | Finishing minimal | Mim |
| Fitur yang kompleks | Beberapa operasi | Cetakan tunggal | Mim |
| Ekonomi Volume | Penskalaan linier | Skala ekonomi | Mim |
Hari 22 - 5 April 2025
Wahyu hari ini berasal dari diskusi keberlanjutan 🌱.Cetakan injeksi logammenghasilkan limbah minimal dibandingkan dengan manufaktur subtraktif. Bagian dan Sariawan yang Ditolak kembali ke tahap persiapan bubuk, menciptakan sistem loop tertutup. Konsumsi energi per bagian menurun secara signifikan pada volume yang lebih tinggi, membuat MIM semakin menarik dari perspektif lingkungan.
Aplikasi lanjutan dan tren masa depan
Hari 25 - 8 April 2025
Departemen R&D memamerkan aplikasi yang muncul yang menyoroticetakan injeksi logamFleksibilitas. Komponen mikro untuk elektronik, instrumen bedah yang kompleks, dan bahkan perhiasan artistik menunjukkan penerapan proses yang luas. Fitur terbaik yang saya amati diukur hanya 0. 05mm - Presisi luar biasa untuk proses berbasis bubuk.
MIM multi-bahan mewakili ujung tombak. Dengan secara selektif menempatkan komposisi bubuk yang berbeda dalam cetakan yang sama, insinyur membuat komponen dengan berbagai sifat di seluruh geometri mereka. Inicetakan injeksi logamKemajuan membuka kemungkinan untuk bahan bertingkat fungsional dalam komponen tunggal.
Hari 28 - 11 April 2025
Merenungkan perjalanan sebulan ini kecetakan injeksi logam, Saya terkejut dengan kedewasaan teknologi dan inovasi yang berkelanjutan. Dari awal yang sederhana di tahun 1970 -an, MIM telah berevolusi menjadi proses pembuatan canggih yang mampu memproduksi jutaan komponen yang tepat setiap tahun.
Lintasan pertumbuhan industri tampak tak terbendung. Proyeksi pasar menunjukkan ekspansi berkelanjutan yang didorong oleh ringan otomotif, kompleksitas perangkat medis, dan miniaturisasi elektronik konsumen.Cetakan injeksi logamberdiri diposisikan untuk menangkap pangsa pasar yang signifikan sebagai metode manufaktur tradisional mencapai keterbatasan mereka.

Glosari Teknis
Bahan Baku: Campuran homogen bubuk logam dan sistem pengikat termoplastik yang digunakan dalam pemrosesan MIM
Pelepasan ikatan: Penghapusan komponen pengikat melalui proses berbasis termal atau pelarut sebelum sintering
Sintering: Proses densifikasi suhu tinggi di mana ikatan partikel logam untuk membuat sifat mekanik akhir
Kekuatan hijau: Integritas mekanis dari bagian yang dibentuk sebelum debinding, penting untuk menangani dan memproses
Keadaan coklat: Kondisi perantara setelah debinding tetapi sebelum sintering, ditandai dengan porositas tinggi
Bentuk net: Kemampuan manufaktur untuk menghasilkan komponen yang membutuhkan pemesinan minimal atau tidak ada sekunder
Pemuatan bubuk: Persentase volume bubuk logam di bahan baku, biasanya 60-65% untuk pemrosesan optimal
Tantangan & Solusi Industri Umum
Tantangan: Distorsi selama proses sinteringLarutan: Menerapkan laju pendinginan terkontrol dan mengoptimalkan desain perlengkapan dukungan. Gunakan analisis elemen hingga untuk memprediksi pola distorsi dan mengkompensasi melalui modifikasi alat. Pertimbangkan atmosfer sintering alternatif untuk meminimalkan gradien termal dan mengurangi kecenderungan warping.
Tantangan: Cacat permukaan dan kualitas akhir yang burukLarutan: Mengoptimalkan distribusi ukuran partikel bubuk dan meningkatkan pencampuran homogenitas. Menerapkan kontrol proses statistik untuk persiapan bahan baku yang konsisten. Memanfaatkan teknik rekayasa permukaan termasuk peening bidikan atau electropolishing untuk karakteristik permukaan yang ditingkatkan dan akurasi dimensi.
Tantangan: Sifat mekanik yang tidak konsisten di seluruh batch produksiLarutan: Menetapkan prosedur kualifikasi bubuk masuk yang ketat dan mengimplementasikan pemantauan proses waktu-nyata. Mengembangkan profil sintering standar dengan suhu yang tepat dan kontrol atmosfer. Melakukan analisis metalurgi reguler untuk mempertahankan karakteristik mikrostruktur yang konsisten selama proses produksi.
Referensi
Powder Injection Moulding International-Pedoman pemrosesan MIM yang komprehensif dan praktik terbaik https:\/\/www.pim-international.com\/mim-processing-guide
Federasi Industri Bubuk Logam (MPIF)- Standar 35: Standar Bahan untuk Aplikasi PM https:\/\/www.mpif.org\/technical-standards\/standard {3}}
Buku Pegangan Internasional ASM-Volume 7: Teknologi dan Aplikasi Logam Bubuk https:\/\/www.asminternational.org\/handbook-powder-metallurgy
Jurnal Internasional Metalurgi Bubuk-Kemajuan terbaru dalam teknologi cetakan injeksi logam https:\/\/www.ijpm.net\/mim-technology-advances
Asosiasi Metalurgi Bubuk Eropa-Pedoman Desain MIM dan Studi Kasus https:\/\/www.epma.com\/mim-design-guidelines