





Prinsip setiap unit cetakan injeksi logam mati
Prinsip Setiap Unit Cetakan

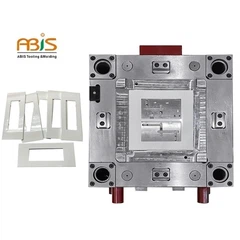
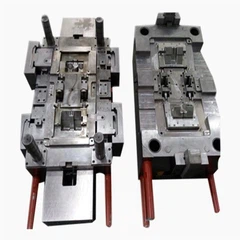
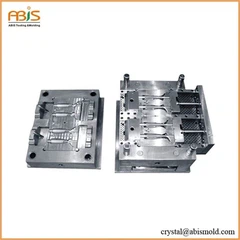
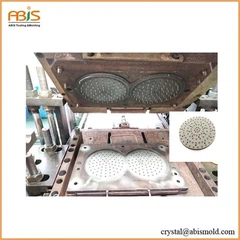
Gambar 5.3 menunjukkan diagram skema struktur dasar alat cetakan injeksi logam. Ini terdiri dari satu set pelat baja dengan pelat penjepit di setiap ujungnya. Pelat cetakan depan dipasang pada sisi yang menghadap unit injeksi, kadang-kadang disebut pelat tetap. Alat cetakan memiliki lubang tengah yang dikelilingi oleh cincin pencari. Ketika bahan baku disuntikkan ke dalam cetakan melalui sprue bushing, nosel unit injeksi langsung menghadap lubang tengah. Di belakang pelat cetakan depan, terdapat dua pelat rongga yang berisi satu atau lebih rongga. Pelat rongga depan dipasang pada pelat cetakan depan, dan pelat rongga belakang dihubungkan ke pelat cetakan belakang. Ujung cetakan yang tetap biasanya disebut sisi A-, dan ujung yang dapat digerakkan disebut sisi B-.
Suhu rongga cetakan dikendalikan oleh pengontrol suhu oli atau pengontrol suhu air, dan oli atau air dapat bersirkulasi melalui saluran pendingin di dalam pelat rongga. Desain saluran pendingin dan suhu optimal cetakan sangat bergantung pada jenis bahan baku dan memerlukan pengalaman teknik tertentu, sehingga sulit untuk memberikan panduan umum. Suhu cetakan tidak boleh terlalu rendah, jika tidak, pendinginan bahan baku yang cepat akan menyebabkan pengisian tidak lengkap; suhu cetakan juga tidak boleh terlalu tinggi, jika tidak maka akan meningkatkan waktu pendinginan bahan baku. Perusahaan Jerman BASF Catamold biasanya menggunakan minyak untuk memanaskan cetakan karena bahan baku perusahaan tersebut memerlukan suhu yang sangat tinggi, sedangkan air biasanya digunakan untuk memanaskan cetakan untuk sistem bahan baku lilin/polimer dan-yang larut dalam air.
Pelat rongga ditutup selama proses pencetakan injeksi, dan bagian tersebut dikeluarkan ketika pelat rongga terpisah setelah pemadatan. Desain rongga cetakan harus memastikan bahwa daya rekat bagian ke pelat rongga belakang lebih besar daripada daya rekatnya ke pelat rongga depan, sehingga ketika pelat rongga terpisah, bagian tersebut akan menempel pada pelat rongga belakang dan dapat dikeluarkan dengan pin ejektor; jika tidak, bagian tersebut tidak akan jatuh dari cetakan. Beberapa cetakan memiliki pin ejektor bermuatan pegas di sisi A-untuk memastikan bagian tetap berada di sisi B-saat cetakan dibuka.
Ketika pelat rongga depan dipasang pada pelat cetakan depan, pelat rongga belakang ditahan oleh pelat penopang, yang dihubungkan ke pelat cetakan belakang melalui blok pengatur jarak. Saat cetakan ditutup, posisi akurat kedua pelat rongga dipastikan dengan pin pemandu di 4 sudut cetakan. Lubang-lubang pada blok penjarak memberikan ruang bagi komponen bergerak seperti pin ejektor dan baut penarik, yang ujungnya dihubungkan ke pelat ejektor. Pelat ejektor dapat bergerak pada area terbatas antara penahan pelat ejektor dan pelat cetakan belakang. Jumlah pin ejektor yang tepat dapat ditentukan berdasarkan ukuran dan jumlah bagian yang disuntikkan.

Perancang cetakan menentukan jumlah dan distribusi pin ejektor dengan menganalisis gesekan antara cetakan dan bagiannya. Hal ini juga perlu mempertimbangkan penyusutan bagian selama pendinginan, yang dapat menyebabkan kontur luar bagian tersebut mudah terdorong keluar, namun kontur bagian dalam dapat menempel pada cetakan karena penyusutan ke arah inti.
Menetapkan sudut draf membuat proses demolding lebih mudah. Sudut draft adalah sudut permukaan yang sejajar dengan arah pembukaan cetakan, dan sudut draft biasanya 1 derajat. Komponen struktural dasar yang membentuk cetakan injeksi telah diperkenalkan di atas. Sebagian besar komponen ini terstandarisasi dan dapat dibeli dari pemasok khusus. Produsen suku cadang cetakan injeksi logam mengandalkan pemasok komponen standar ini untuk menghemat biaya produksi dan mempertahankan standar kualitas tinggi untuk cetakan. Umumnya, hanya pelat rongga cetakan yang harus disesuaikan.
Untuk bagian dengan bentuk yang lebih kompleks, rongga cetakan dapat mencakup inti, slide yang dapat ditarik, benang, dll. Menambahkan pelat di antara dua pelat rongga memungkinkan penyesuaian posisi gerbang yang lebih fleksibel, yang dikenal sebagai cetakan tiga-pelat.
