





Apa itu Teknologi Pengepresan Isostatik Panas untuk Bagian Cetakan Injeksi Logam?
Siapa pun yang telah cukup lama bekerja dengan bagian MIM pasti mengetahui percakapan tersebut. Spesifikasi pelanggan memerlukan umur kelelahan yang-bahan sinter tidak dapat memberikan hasil yang baik, atau aplikasinya adalah implan medis yang porositasnya tidak dapat diterima. Kepadatan sinter terbaca 96%, mungkin 97%-angka bagus menurut standar MIM-tetapi porositas tertutup masih bertindak sebagai penambah tegangan pada pembebanan siklik. Pengepresan Isostatik Panas adalah jawaban standarnya.
Teknologi HIP mulai digunakan di laboratorium Battelle di Columbus pada tahun 1950-an. Aplikasi aslinya adalah mengikat lapisan zirkonium ke elemen bahan bakar uranium untuk reaktor air bertekanan awal-masalah khusus yang terjadi sehingga menghasilkan teknik manufaktur yang berguna secara luas. Crucible Steel dan Kennametal menggunakan teknologi ini pada tahun 1960an untuk aplikasi metalurgi serbuk, dan secara bertahap menjadi praktik standar untuk pengecoran ruang angkasa yang kritis selama tahun 1970an dan 1980an. Fisikanya tidak banyak berubah sejak saat itu, meskipun peralatannya menjadi jauh lebih besar dan lebih cepat.
Dasar-Dasar Proses
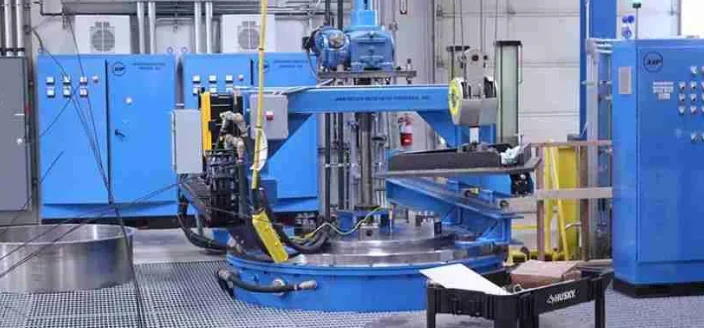
Konsepnya cukup sederhana. Bagian-bagiannya berada dalam bejana bertekanan sementara gas argon (terkadang nitrogen, tetapi jari-jari atom argon yang lebih besar bekerja lebih baik) bertekanan antara 100 dan 200 MPa pada suhu tinggi. Untuk paduan besi MIM, biasanya berarti 1065 derajat atau lebih; kobalt-chrome menjadi lebih panas sekitar 1220 derajat ; proses paduan titanium lebih rendah mendekati 900 derajat. Waktu tahan berjalan 2 hingga 4 jam tergantung pada ketebalan bagian dan bahan.
Parameter HIP Standar untuk MIM
Paduan MIM Besi
1065 derajat
100-200 MPa
Kobalt-Krom
1220 derajat
100-200 MPa
Paduan Titanium
900 derajat
100-200 MPa
Tiga hal terjadi secara bersamaan dalam kondisi tersebut. Deformasi plastis meruntuhkan rongga karena kekuatan luluh turun seiring suhu sementara tekanan eksternal tetap konstan. Creep melanjutkan pemadatan karena gerakan dislokasi mengakomodasi perubahan volume. Dan difusi atom melintasi permukaan rongga yang runtuh menciptakan ikatan metalurgi yang sebenarnya-mekanisme terakhir inilah yang membedakan HIP dari pengepresan panas sederhana dan memastikan porositas tidak terbuka kembali.
Keuntungan spesifik MIM-adalah bagian yang disinter dengan kepadatan di atas sekitar 92% hingga 94% hanya memiliki porositas tertutup. Tidak adanya jaringan pori yang saling berhubungan berarti argon tidak dapat menyusup ke bagian dalam material, sehingga pemrosesan tanpa wadah dapat berfungsi. Hal ini penting secara komersial karena merangkum setiap bagian dalam kaleng baja yang dilas akan mematikan keekonomian jumlah produksi. Ada trik lama untuk memeriksa hal ini: tandai bagian yang disinter dengan cat-yang menunjukkan suhu, jalankan siklus pengujian, dan lihat apakah tanda tersebut tetap berada di permukaan atau merembes ke dalam. Tanda permukaan berarti porositas tertutup dan Anda dapat melanjutkan.
Efek Properti Mekanis
Peningkatan properti dari HIP sedikit berbeda berdasarkan apa yang Anda ukur. Kekuatan tarik dan kekerasan sedikit meningkat-tidak ada biaya tambahan yang sepadan. Keuntungan nyata terlihat pada properti yang sensitif terhadap cacat internal.
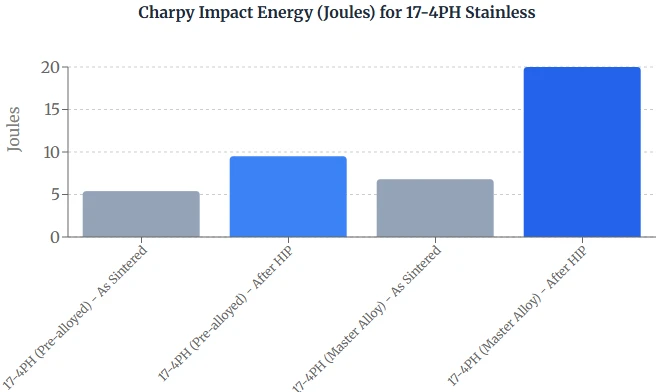
Data ketangguhan impak pada baja tahan karat 17-4PH menggambarkan hal ini. Dengan menggunakan bahan baku bubuk pra-paduan, nilai Charpy naik dari sekitar 5,4 joule saat disinter menjadi 9,5 joule setelah HIP. Rute paduan utama menunjukkan lompatan yang lebih besar: 6,8 joule hingga lebih dari 20 joule dalam beberapa penelitian. Itulah perbedaan antara mode kegagalan getas dan mode kegagalan ulet untuk banyak aplikasi. Peningkatan masa pakai kelelahan mengikuti pola serupa-menghilangkan konsentrator stres internal akan memperluas siklus menuju kegagalan sebesar 5 hingga 10 faktor dalam pengujian kelelahan siklus tinggi.
Untuk material kelas-implan, angka keuletan adalah hal yang paling penting. Kobalt-krom per ASTM F75 memerlukan nilai elongasi sekitar 20% untuk memenuhi spesifikasi implan bedah, yang biasanya tidak dapat dicapai oleh-MIM sinter. Pemrosesan HIP menutup kesenjangan tersebut. Ti-6Al-4V per F2885 menunjukkan kekuatan luluh sebenarnya meningkat dari sekitar 870 MPa menjadi 960 MPa setelah HIP sambil mempertahankan perpanjangan yang berlawanan dengan intuisi hingga Anda ingat bahwa porositas berdampak negatif pada kedua sifat tersebut.
Salah satu manfaat praktis yang tidak muncul dalam tabel properti material: konsistensi-ke-batch meningkat secara signifikan. Gradien suhu tungku sintering menciptakan variasi kepadatan di seluruh beban-bagian di dekat elemen pemanas memiliki kepadatan yang berbeda dibandingkan bagian di tengah. Setelah HIP, semuanya menyatu menuju kepadatan teoretis terlepas dari titik awalnya. Bagi produsen cetakan injeksi logam yang menjalankan kontrol proses statistik, distribusi yang diperketat ini sering kali sama pentingnya dengan perolehan properti absolut.
Realitas Produksi
Sebagian besar penyedia layanan cetakan injeksi logam melakukan outsourcing HIP ke prosesor khusus daripada menghadirkan kemampuan tersebut-sendiri. Peralatannya mahal, tingkat pemanfaatan untuk satu operasi MIM jarang membenarkan kapasitas khusus, dan keahlian operasional tidak banyak tumpang tindih dengan kompetensi inti sintering dan pencetakan. Bodycote, Quintus, dan beberapa pemroses kontrak lainnya menangani sebagian besar volume komersial.
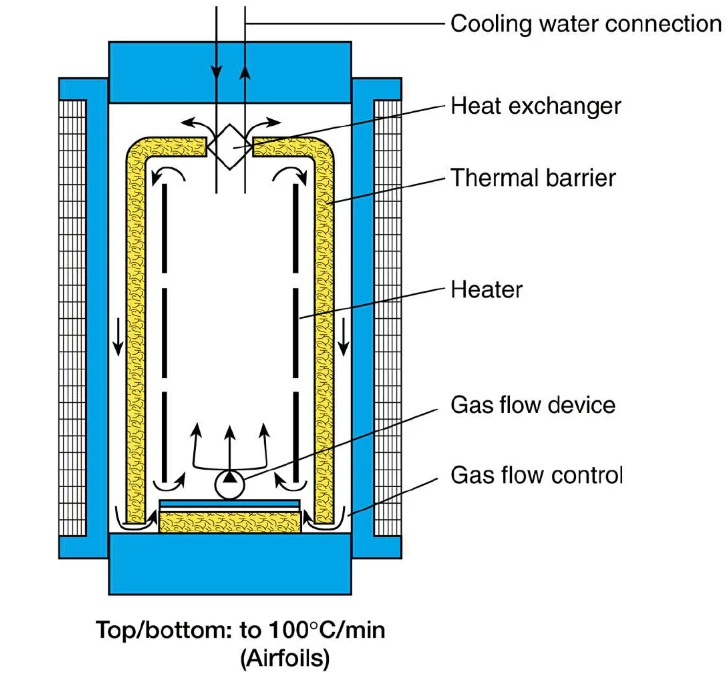
Ekonomi siklus sangat bergantung pada efisiensi pemuatan. Kapal HIP produksi mungkin memiliki zona panas dengan diameter 1,5 meter dan tinggi 3 meter-volume besar yang perlu diisi secara produktif dengan waktu siklus 4 hingga 8 jam. Bagian MIM kecil dapat dipasang dengan rapat; komponen yang lebih besar dengan geometri kompleks lebih sulit dikemas secara efisien. Penetapan harga kontrak mencerminkan hal ini, dengan biaya per-bagian turun secara signifikan pada volume yang lebih tinggi.
Kontaminasi permukaan sering kali menjadi masalah saat menggunakan pusat layanan multi{0}}paduan. Fasilitas yang memproses superalloy nikel, baja perkakas, dan titanium melalui peralatan yang sama pasti akan meninggalkan sisa endapan yang dapat berpindah ke permukaan komponen MIM. Senyawa kromium dan silikon tampak berwarna hijau atau kecoklatan. Biasanya hanya dangkal dan dapat dilepas dengan penggilingan ringan atau pembersihan kimia, namun perlu didiskusikan dengan prosesor terlebih dahulu untuk aplikasi kosmetik atau biokompatibilitas-penting. Beberapa program OEM komponen MIM khusus menentukan siklus HIP khusus untuk menghindari-kontaminasi silang sepenuhnya.
Perubahan dimensi selama HIP memerlukan perhatian selama desain bagian. Penutupan porositas menyebabkan penyusutan seragam yang sebanding dengan peningkatan kepadatan-mudah diprediksi dan dikompensasi. Yang lebih bermasalah adalah gradien kepadatan yang diwarisi dari cetakan injeksi. Kepadatan pengepakan yang lebih tinggi di dekat gerbang versus bagian yang lebih tipis di tempat yang lebih jauh menciptakan penyusutan diferensial selama HIP yang dapat mendistorsi geometri kompleks. Pemasok cetakan injeksi logam berpengalaman menjalankan siklus pengujian di awal pengembangan untuk mengkarakterisasi dan mengkompensasi efek ini sebelum melakukan perkakas.
Dimana HIP Masuk Akal Secara Ekonomi
Biaya pemrosesan tambahan berarti HIP ditentukan jika persyaratan kinerja membenarkannya, bukan sebagai langkah default. Komponen ruang angkasa-bilah turbin, braket struktural,-perangkat keras penting penerbangan-secara rutin menjalani HIP sebagai praktik standar berdasarkan persyaratan sistem mutu AS9100. Implan medis serupa; jalur regulasi untuk perangkat Kelas III pada dasarnya mengamanatkan-materi dengan kepadatan penuh untuk apa pun yang mengalami pemuatan siklik secara in vivo.
Dirgantara & Medis
Praktik standar untuk perangkat keras-penerbangan penting dan perangkat medis Kelas III yang memerlukan-integritas material dengan kepadatan penuh.
Elektrifikasi Otomotif
Busbar-arus tinggi dan rumah elektronika daya semakin menentukan HIP untuk mengoptimalkan konduktivitas termal.
Aplikasi otomotif berkembang seiring elektrifikasi yang mendorong persyaratan manajemen termal. Busbar tembaga-arus tinggi dan rumah elektronika daya semakin menentukan HIP untuk memastikan konduktivitas termal memenuhi target desain. Persneling presisi untuk drivetrain listrik mendapat manfaat dari peningkatan kinerja kelelahan. Beberapa pemasok komponen cetakan injeksi logam yang berpameran di pameran Chinaplas baru-baru ini telah menyoroti-suku cadang yang diproses HIP untuk aplikasi EV sebagai area pertumbuhan.
Untuk komponen MIM komersial yang tekanan biayanya mendominasi dan persyaratan propertinya tetap sesuai dengan{0}}kemampuan sinter, HIP menambah biaya tanpa manfaat yang sepadan. Teknologi ini berperan dalam subkumpulan aplikasi yang menuntut di mana kepadatan penuh secara langsung memungkinkan kinerja produk-dan di mana pelanggan menyadari bahwa integritas material merupakan hal yang sangat diutamakan.