





Apa itu Pin Pemimpin?
Telah menjalankan dua-pekerjaan yang sama selama sekitar lima belas tahun dan pin pemimpin masih menyebabkan lebih banyak masalah daripada yang seharusnya. Orang-orang akan menghabiskan waktu berminggu-minggu untuk mengatur parameter proses dan sepenuhnya mengabaikan fakta bahwa perangkat keras penyelarasan mereka rusak.
Pin pemimpin melakukan satu pekerjaan. Mereka menyejajarkan sisi A-ke sisi B-Anda. Sederhana. Namun dalam dua-pekerjaan, Anda memiliki dua garis perpisahan yang perlu dikhawatirkan, terkadang tiga jika Anda menjalankan konfigurasi tumpukan. Mengacaukan penyelarasan di salah satu antarmuka dan Anda mengejar flash selama sisa proses.
Dasar-dasarnya
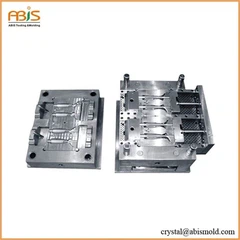
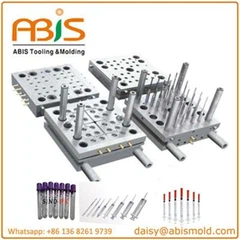
Pin pemimpin Anda hanyalah pasak baja keras yang dimasukkan ke dalam selongsong. DME dan Hasco menjualnya satu truk penuh. Komponen Progresif memiliki lininya sendiri. Sebagian besar toko yang pernah bekerja sama dengan saya melakukan standarisasi pada satu pemasok dan tetap menerapkannya karena pencampuran merek akan menimbulkan masalah kesesuaian di kemudian hari.
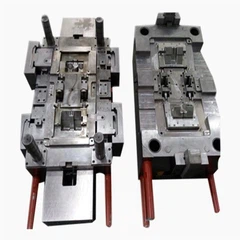
Pengaturan standar adalah empat pin di sudut. Pin menekan ke dalam satu pelat, selongsong menekan ke pelat lainnya. Saat cetakan ditutup, pin terpasang pada bushing dan semuanya sejajar. Berfungsi dengan baik untuk alat-pengambilan gambar tunggal.
Dua-jepretan berbeda.
Mengapa Dua-Tembakan Memperumit Masalah
Misalnya Anda menjalankan pengaturan pelat berputar. Mesin Arburg dan Engel sering melakukan ini. Bagian tengah Anda berputar 180 derajat di antara pengambilan gambar. Bagian tengah itu membutuhkan set pin pemimpinnya sendiri di kedua sisinya.
Jadi sekarang Anda memiliki pin dari pelat A-ke bagian depan bagian yang berputar. Dan Anda mendapatkan set lainnya dari bagian belakang bagian yang berputar ke pelat B-Anda. Minimal delapan pin pemimpin, bukan empat. Beberapa alat yang lebih besar bekerja dua belas.
Di sinilah toko-toko mendapat masalah. Bagian yang berputar harus mengindeks dengan sempurna setiap siklus. Jika pin Anda pada bagian yang berputar tidak ditempatkan secara simetris di sekitar sumbu rotasi, alat tidak akan menutup dengan cara yang sama setelah berputar. Saya melihat sebuah toko di Grand Rapids menentang hal ini selama dua minggu sebelum mereka mengetahui bahwa pola pinnya berjarak 2mm-dari tengah.

Bahan dan Spesifikasi
Kebanyakan pin tersedia dalam baja perkakas 1,2767 atau setara. Hasco menggunakan kelas miliknya sendiri tetapi serupa. Kekerasan permukaan mencapai 58-62 HRC setelah perlakuan panas.
Untuk sisi bushing, Anda punya dua pilihan. Perunggu atau baja.
Busing perunggu lebih mudah memaafkan. AMPCO 18 atau paduan serupa. Mereka-melumasi dirinya sendiri sampai tingkat tertentu dan akan mentolerir sedikit ketidaksejajaran tanpa menimbulkan rasa sakit. Kelemahannya adalah mereka lebih cepat aus. Dalam dua-pekerjaan yang dilakukan dalam tiga shift, saya melihat bushing perunggu berbentuk oval dalam siklus kurang dari 200 ribu.
Bushing baja bertahan lebih lama tetapi memerlukan gemuk dan memerlukan kesejajaran yang sempurna. Anda tidak bisa menipu dengan baja. Kebanyakan bushing Meusburger dan MISUMI terbuat dari baja dengan alur oli yang dipotong. Berfungsi dengan baik jika petugas pemeliharaan Anda benar-benar melumasi alat tersebut.
Toleransi yang Sebenarnya Penting
Toleransi diameter pin biasanya h6. Lubang bushing adalah H7. Itu memberi Anda jarak antara sepuluh dan tiga puluh mikron pada pin 25mm. Kedengarannya sempit tapi tidak cukup ketat untuk beberapa-pengambilan gambar.
Masalahnya adalah pertumbuhan termal. Cetakan Anda mungkin bekerja pada suhu 80C pada sisi pengambilan pertama dan 60C pada sisi pengambilan kedua. Atau sebaliknya. Apa pun yang terjadi, sisi A-dan B-Anda tumbuh pada tingkat yang berbeda. Kesesuaian h6/H7 yang bekerja dengan baik pada suhu kamar mungkin mengikat pada suhu proses.
Saya telah menggunakan h5/H6 pada beberapa pekerjaan medis di mana pelanggan menentukan ±0,05mm pada antarmuka material. Mahal tapi perlu.
Kehabisan pin lebih penting daripada yang dipikirkan kebanyakan orang. Spesifikasi mengatakan maksimal 5 mikron pada permukaan bantalan. Dunia nyata, jika Anda lebih dari 8 mikron, Anda akan melihatnya di beberapa bagian. Pin bergetar saat memasuki bushing dan goyangan tersebut berpindah langsung ke penyelarasan rongga Anda.
Argumen Pin Kelima
Pembuat cetakan kuno mengatakan empat pin sudah cukup. Mereka tidak salah untuk-pekerjaan sekali pakai.
Dua-jepretan berbeda. Bagian yang berputar melentur. Terutama pada perkakas di atas 500mm. Anda menekan dengan beban 300 ton dan bagian tengahnya membelok ke arah sisi nosel. Empat pin sudut tidak dapat menghentikannya.
Menambahkan pin kelima di tengah garis perpisahan akan membantu. Tidak semua orang melakukannya. Komponen Progresif menjual pengaturan khusus untuk ini. Itu tidak murah tetapi berhasil.
Salah satu toko tempat saya berkonsultasi menjalankan bezel otomotif yang besar. Dua-jepretan lembut-sentuhan pada media kaku. Mereka memiliki flash pada antarmuka di setiap bagian. Menambahkan pin tengah dan flash menghilang. Menyelamatkan mereka dari penghapusan alat.
Catatan Instalasi
Pin masuk dalam keadaan dingin. Secara harfiah. Celupkan ke dalam nitrogen cair atau masukkan ke dalam es kering selama dua puluh menit. Pin menyusut, Anda menjatuhkannya ke dalam lubang, menjadi hangat dan terkunci di tempatnya. Interferensi standar adalah 20-40 mikron.
Jangan lewatkan langkah nitrogen. Saya telah menyaksikan orang-orang mencoba menekan pin pada suhu kamar. Mereka mencetak lubang itu dan kemudian Anda mendapatkan pin yang lepas enam bulan kemudian.
Bushing dipasang dengan cara yang sama. Beberapa orang memanaskan pelat alih-alih mendinginkan selongsongnya. Bekerja dengan cara apa pun. Hanya saja, jangan lakukan keduanya atau Anda akan mendapat terlalu banyak izin saat semuanya normal.
Pastikan pin Anda melewati permukaan bushing saat cetakan ditutup. Tiga sampai lima milimeter. Ini memungkinkan Anda berinteraksi secara langsung saat Anda menyetel alat. Jika Anda tidak melihat pin mencuat melewati bushing, berarti ada yang salah.

Kenakan Pola untuk Diperhatikan
Pin pemimpin dipakai dengan cara yang dapat diprediksi. Talang entri dibulatkan terlebih dahulu. Kemudian Anda memasang pita aus sekitar 10 mm ke dalam permukaan bantalan tempat bibir selongsong bersentuhan selama pembukaan.
Ukur pin Anda setiap 100 ribu siklus pada alat-dua pengambilan gambar. Gunakan mikrometer, bukan kaliper. Anda sedang mencari kehilangan diameter. Pada pin 25mm, keausan 20 mikron berarti waktu penggantian. Jangan mendorongnya. Pin yang aus menyebabkan pahat bergeser dan pergeseran tersebut semakin buruk setiap siklusnya.
Galling adalah mode kegagalan lainnya. Anda akan melihat garis-garis perak di permukaan pin. Berarti logam berpindah dari bushing. Biasanya terjadi jika pelumasan gagal atau terdapat kontaminasi pada lubang bushing. Ganti kedua komponen jika Anda melihat ada kerusakan. Lubang bushing rusak meskipun terlihat baik-baik saja.
Masalah Dunia Nyata
Punya pekerjaan tahun lalu. Gagang dua-shot untuk produsen perkakas listrik. Substrat nilon kaku, cetakan TPE berlebih. Alat ini memiliki siklus sekitar 400K dan bagian-bagiannya mulai menunjukkan variasi ketebalan dinding di bagian pegangan.
Pikiran pertama adalah proses. Kami mengubah tekanan penahan, waktu pengepakan, pendinginan. Tidak ada yang membantu.
Menarik alat dan mengukur pin pemimpin. Tiga di antaranya baik-baik saja. Salah satunya turun 35 mikron. Busing di sudut itu menjadi lonjong.
Yang terjadi adalah posisi lubang pelumas pada bushing tersebut salah. Itu ada di saku tempat bahan pembersih dikumpulkan. Pemeliharaan tidak dapat memasukkan minyak ke sana dengan benar. Sudut itu mungkin kering selama 200 ribu siklus.
Mengganti pin dan bushing, membersihkan saku, dan mengatur ulang posisi fitting gemuk. Masalah terpecahkan.
Intinya adalah, masalah pin pemimpin tidak selalu muncul dalam bentuk flash atau bidikan pendek. Terkadang mereka muncul sebagai variasi dimensi yang terlihat seperti masalah proses.
Catatan Pemasok
DME adalah standar di Amerika Utara. Kualitas bagus, waktu tunggu masuk akal, semua orang menyimpan ukurannya. Seri LP mereka mencakup sebagian besar-aplikasi pengambilan gambar.
Hasco mendominasi di Eropa. Kualitas serupa. Nomor katalog berbeda. Jika Anda membuat alat di Jerman dan menjalankannya di Ohio, pastikan Anda memiliki bushing cadangan yang tepat. Mereka tidak bisa dipertukarkan.
Komponen Progresif membuat beberapa item khusus untuk dua{0}}pekerjaan. Sistem kunci-tengahnya untuk pelat berputar layak untuk dicoba jika Anda membuat alat baru.
MISUMI dan Meusburger keduanya memiliki katalog lengkap dengan alat konfigurasi online yang bagus. Waktu tunggu bisa lama untuk-ukuran non-standar.
Hindari pin lepas pantai yang murah. Saya pernah melihat pin yang seharusnya berukuran 58 HRC mendekati 50. Pin tersebut cepat aus dan awalnya tidak bulat.

Penutupan Pikiran
Pin pemimpin tidak glamor. Tidak ada yang mengunjungi toko Anda dan bertanya tentang perangkat keras penyelarasan Anda. Namun keduanya merupakan hal mendasar dalam membuat dua-pengambilan gambar berhasil. Dapatkan spesifikasi yang benar, instal dengan benar, pertahankan sesuai jadwal, dan mereka akan berjalan selama satu juta siklus tanpa drama.
Lewati semua itu dan Anda akan menghabiskan hari-hari Anda mengejar masalah yang tampak seperti segalanya kecuali pin pemimpin yang sudah usang.