





Apa itu Desain Sisipan Cetakan?
Sisipkan Ikhtisar
Untuk menghemat bahan, membuat pemrosesan menjadi mudah dan sederhana, dan memastikan cetakan memiliki umur yang cukup, satu set cetakan harus memiliki sisipan. Sisipan mengacu pada bagian kecuali untuk bongkar muat dan komponen fungsional lainnya. Sisipan umumnya tertanam di pelat templat.

Sisipan umumnya terbuat dari baja-kerja dingin, baja-kerja panas, baja-kecepatan tinggi atau baja cetakan plastik, dan bahan paduan lainnya. Material baru lainnya seperti baja paduan, aluminium paduan, kobalt-nikel-tungsten dapat digunakan.
Untuk cetakan dalam jumlah besar, agar secara akurat memenuhi spesifikasi cetakan yang diperlukan oleh proyek OEM cetakan injeksi, rongga umumnya dibuat khusus-dan dikerjakan langsung pada pelat rongga tetap oleh produsen cetakan cetakan injeksi profesional.
Persyaratan desain sisipan adalah sebagai berikut:
① Memiliki kekuatan dan kekakuan yang cukup untuk menahan tekanan lateral lelehan plastik.
② Memiliki kekerasan dan ketahanan aus yang cukup untuk menahan gesekan aliran material; biasanya kekerasan material sisipan harus di atas HRC35, dan dalam produksi cetakan injeksi volume tinggi khusus, kekerasan tersebut harus HRC50-52 atau lebih tinggi.
③ Performa pemolesan yang baik, permukaan harus memiliki kehalusan tinggi, dan kekasaran permukaan Ra harus di bawah 0,4μm.
④ Kinerja pemotongan dan kinerja proses yang baik; bagian presisi yang penting harus dipoles sebanyak mungkin, dan bagian umum harus digiling sebanyak mungkin.
⑤ Mudah diperbaiki, dan pemrosesan suku cadang yang aus harus mempertimbangkan struktur pengoperasian.
⑥ Memiliki presisi yang cukup; umumnya presisi kesesuaian bagian lubang mencapai H6-H7, dan bagian poros mencapai h4-h6.
Pemilihan Bahan Sisipan dan Perlakuan Panasnya
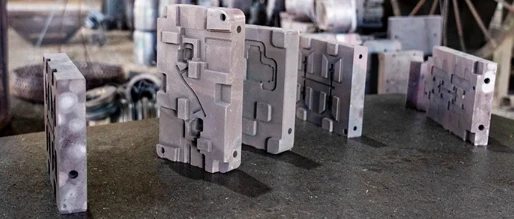
① Bagian pembentuk mengacu pada bagian cetakan yang bersentuhan langsung dengan plastik untuk membentuk produk, seperti rongga, inti, penggeser, sisipan, pengangkat, inti samping, dll.
② Bahan bagian pembentuk berhubungan langsung dengan kualitas dan umur cetakan serta menentukan penampilan dan kualitas internal produk plastik yang dicetak. Itu harus dipilih dengan sangat hati-hati. Umumnya, ini harus dipilih berdasarkan persyaratan kontrak dan sesuai dengan persyaratan dan karakteristik produk dan cetakan oleh pemasok perkakas cetakan injeksi berpengalaman.
③ Prinsip penerapan bahan bagian pembentuk adalah: sesuai dengan jenis plastik yang akan dibentuk, bentuk produk, keakuratan dimensi, kualitas penampilan dan persyaratan penggunaan produk, ukuran batch produksi, dll., dengan mempertimbangkan pemotongan, pemolesan, pengelasan, tekstur, deformasi, ketahanan aus, dan sifat material lainnya, dengan tetap mempertimbangkan kondisi ekonomi dan pembuatan cetakan serta metode pemrosesan yang digunakan oleh mitra pabrik cetakan injeksi, untuk memilih berbagai jenis baja.
④ Untuk cetakan untuk membentuk produk plastik transparan, rongga dan inti harus terbuat dari baja dengan kinerja pemolesan cermin yang tinggi, seperti 718 (tipe P20+Ni), NAK80 (tipe P21), S136 (tipe 420), baja tipe H13, dll. Di antaranya, 718 dan NAK80 sudah-dikeraskan terlebih dahulu dan tidak memerlukan perlakuan panas lebih lanjut. Baja tipe S136 dan H13 berada dalam keadaan anil dengan kekerasan umumnya HB160-200. Setelah pemesinan kasar, diperlukan pendinginan dan temper vakum. Kekerasan S136 umumnya HRC40-50, dan kekerasan baja tipe H13 umumnya HRC45-55 (dapat ditentukan berdasarkan grade spesifiknya).
⑤ Untuk cetakan dengan persyaratan kualitas penampilan tinggi, umur panjang, dan produksi batch besar, pemilihan bahan bagian pembentuk adalah sebagai berikut:
A. Rongga harus terbuat dari baja dengan kinerja pemolesan cermin yang tinggi, seperti 718 (tipe P20+Ni), NAK80 (tipe P21), dll., semuanya dalam keadaan-sudah mengeras, tidak memerlukan perlakuan panas lebih lanjut; permukaannya nitridasi, kedalaman nitridasi 0,15-0,2 mm, kekerasan HV700-900.
B. Inti dapat dibuat dari baja jenis-P20 atau P20+Ni kualitas sedang dan rendah, seperti 618, 738, 2738, 638, 318, dll., semuanya dalam keadaan-dikeraskan; untuk cetakan dengan batch produksi kecil, baja cetakan plastik domestik atau baja karbon impor berkualitas tinggi S50C, S55C juga dapat digunakan.
⑥ Untuk cetakan dengan persyaratan kualitas tampilan umum, pemilihan bahan bagian pembentuk adalah sebagai berikut:
A. Untuk cetakan kecil dan presisi, baik rongga maupun inti sebaiknya menggunakan baja jenis P20+Ni yang diimpor tingkat sedang-kelas P20 atau P20+Ni.
B. Untuk cetakan berukuran sedang dan besar, dimana plastik yang dicetak tidak memiliki persyaratan khusus untuk baja, rongga dapat menggunakan baja tipe P20 atau P20+Ni impor kelas menengah dan rendah; intinya dapat menggunakan baja tipe P20 impor bermutu rendah atau baja karbon impor berkualitas tinggi S50C, S55C, dll., atau baja cetakan plastik dalam negeri.
C. Untuk rongga dengan tekstur penyusutan internal, usahakan untuk menghindari penggunaan grade P20+Ni tipe 2738 (738).
⑦ Untuk bagian struktur baja dengan persyaratan kualitas penampilan rendah dan persyaratan khusus untuk keausan dan korosi baja oleh bahan cetakan, pemilihan bahan bagian pembentuk adalah sebagai berikut:
A. Untuk cetakan berukuran sedang dan besar, rongga dapat menggunakan baja jenis P20 atau P20+Ni impor bermutu rendah, atau baja karbon impor berkualitas tinggi S55C, S50C, atau baja cetakan plastik jenis P20 atau P20+Ni dalam negeri; intinya dapat menggunakan baja karbon berkualitas tinggi-dalam negeri.
B. Untuk cetakan kecil dengan keluaran tinggi dan struktur kompleks, rongga dapat menggunakan-baja jenis P20 atau P20+Ni impor bermutu rendah, atau baja cetakan plastik jenis P20 atau P20+Ni dalam negeri; intinya dapat menggunakan baja cetakan plastik domestik.
⑧ Untuk cetakan uji, polistiren dengan plastik korosif dan plastik yang mengandung penghambat api, jika persyaratan produknya tinggi, baja tahan korosi-impor dapat dipilih, yang memerlukan pendinginan S136 hingga HRC50-52; untuk persyaratan umum, baja tahan korosi dalam negeri dapat digunakan.
⑨ Untuk cetakan yang plastiknya memiliki gesekan dan benturan yang kuat pada baja, seperti cetakan yang digunakan untuk menyuntikkan bahan nilon + serat kaca, baja jenis H13 impor atau domestik dengan ketahanan aus yang tinggi, ketahanan lelah terhadap tegangan termal yang tinggi, serta sifat anti-kejang dan anti-retak termal yang sangat baik harus dipilih oleh penyedia solusi cetakan injeksi khusus, seperti SKD11, SKH9, HRC56-58.
⑩ Suku cadang pembentuk umumnya menggunakan bahan yang sama dengan suku cadang yang diproduksi. Untuk bagian cetakan yang sulit didinginkan atau memerlukan efek pendinginan yang tinggi, bahan sisipan sebaiknya berupa paduan tembaga atau paduan aluminium.
⑪ Prinsip pemilihan material untuk bagian yang bergerak relatif keras dalam cetakan adalah sebagai berikut:
A. Bagian transparan harus menggunakan baja impor bermutu tinggi-dengan kinerja pemolesan yang baik, seperti 718, NAK80, dll.
B. Bagian yang tidak-transparan umumnya harus menggunakan baja impor kelas-sedang dengan kekerasan yang relatif tinggi, seperti 618, 738, 2738, 638, 318, dll., dengan perlakuan nitridasi permukaan, kedalaman nitridasi 0,15-0,2 mm, kekerasan HV700-900.
C. Jika persyaratan cetakan rendah,-baja impor bermutu rendah atau baja dalam negeri juga dapat digunakan, dengan kekerasan nitridasi umumnya HV600-800.
⑫ Prinsip pemilihan kekerasan yang lebih tinggi adalah sebagai berikut:
A. Untuk persyaratan ketahanan korosi, pilih S136 yang diquenching ke HRC50-52.
B. Untuk cetakan dengan bahan serat dan persyaratan ketahanan aus, SKD11 dapat dipilih, dipadamkan hingga HRC56-58.
C. Untuk komponen bergerak dengan persyaratan ketahanan aus, seperti pengangkat, blok dorong, dll., 8407 dapat dipilih, dipadamkan hingga HRC43-45, dan kemudian dinitridasi.
D. Untuk material keras dengan kekerasan tinggi, W302 dapat dipilih, dipadamkan hingga HRC50-52.
e. Untuk-cetakan yang tahan lama, baja M2 dapat dipertimbangkan.
Segmentasi Permukaan Perpisahan Utama
Bentuk dan Jenis Permukaan Perpisahan
Permukaan kontak yang dapat dipisahkan pada cetakan yang digunakan untuk mengeluarkan produk plastik dan gerbang disebut permukaan perpisahan, juga dikenal sebagai permukaan penjepit.
Permukaan perpisahan bisa datar, melengkung atau berundak, namun harus sesederhana mungkin untuk memfasilitasi pembentukan produk plastik dan pembuatan cetakan. Secara umum, bidang sederhana digunakan sebagai permukaan perpisahan, dan bentuk kompleks hanya digunakan dalam kasus-kasus khusus.
Langkah pertama dalam desain cetakan adalah memilih posisi permukaan perpisahan. Pemilihan permukaan perpisahan dipengaruhi oleh beberapa faktor seperti bentuk bagian plastik, ketebalan dinding, metode pencetakan, proses pasca-pemrosesan, tampilan bagian plastik, keakuratan dimensi bagian plastik, metode pembongkaran bagian plastik, jenis cetakan, jumlah cetakan, knalpot cetakan, sisipan, penempatan gerbang, dan struktur mesin cetak injeksi. Untuk perancang cetakan dan penyedia layanan pembuatan cetakan injeksi, pemilihan permukaan perpisahan yang tepat sangat penting untuk pembuatan dan pengoperasian cetakan.
Bentuk permukaan perpisahan biasanya meliputi tipe berikut, lihat Gambar 7-10.

Gambar 7-10 Permukaan Perpisahan
Prinsip Seleksi Permukaan Perpisahan
① Permukaan perpisahan sebaiknya dibuka pada posisi dengan kontur penampang-terbesar produk untuk memudahkan proses pembongkaran produk.
② Permukaan perpisahan harus diatur pada posisi yang memastikan tidak ada dampak pada kualitas tampilan bagian plastik, seperti sudut atau tepian. Cegah kilatan cahaya yang terlalu tebal yang disebabkan oleh permukaan perpisahan, dan kilatan cahaya yang dihasilkan oleh permukaan perpisahan harus dipangkas dan dihilangkan sebanyak mungkin.
③ Selama pencetakan injeksi, usahakan untuk mengumpulkan plastik di satu sisi, sehingga permukaan perpisahan harus dipilih sebanyak mungkin di tempat produk tetap berada di sisi cetakan yang bergerak, dengan inti dipasang pada templat yang bergerak, dengan mengandalkan gaya ejeksi operasi, bagian plastik tetap berada di sisi cetakan yang bergerak.
④ Permukaan perpisahan tidak boleh terlalu mempengaruhi bagian plastik. Untuk komponen plastik dengan persyaratan presisi tinggi, jika dimensi dibagi dengan permukaan perpisahan tidak akurat, akan terjadi kesalahan dimensi.
⑤ Saat membagi produk secara umum, bagian dengan persyaratan presisi tinggi harus ditempatkan pada arah bukaan templat tetap untuk jarak perpisahan atau bagian tarik-inti yang lebih panjang, dan sisi yang lebih pendek harus diberi inti-sisi.
⑥ Karena gaya tarik-inti samping kecil, untuk produk besar dengan area proyeksi besar, permukaan perpisahan dengan area proyeksi besar harus ditempatkan pada bidang utama penjepitan cetakan bergerak dan tetap, bagian depan, dan permukaan perpisahan dengan luas proyeksi kecil harus berada di permukaan perpisahan samping.
⑦ Permukaan perpisahan harus sesederhana mungkin dan hindari penggunaan bentuk yang rumit.
⑧ Jika permukaan perpisahan digunakan sebagai permukaan pembuangan utama, permukaan perpisahan harus dirancang di ujung aliran material untuk memfasilitasi pembuangan.
⑨ Saat memilih permukaan perpisahan semi{0}}planar, permukaan tersebut harus bermanfaat untuk pemrosesan rongga dan kenyamanan pembongkaran produk.