





Bagaimana mekanisme ejeksi dan reset cetakan?
Mekanisme ejeksi dan resetcetakan
Metode ejeksi dipengaruhi oleh berbagai faktor seperti bahan dan bentuk produk, dan umumnya mencakup pin ejektor (pin lurus, pin berundak), selongsong, pelat dorong, dan pelontaran udara. Metode ejeksi dapat digunakan secara individual atau kombinasi, tergantung pada umur cetakan dan tingkat kesulitannyacetakanpengolahan.
Persyaratan untuk mekanisme ejeksi
① Sistem ejeksi cetakan harus memastikan ejeksi bagian plastik yang mulus, lengkap, dan bebas deformasi. Mekanismenya harus sesederhana dan seandal mungkin, dengan ejeksi yang stabil dan pengembalian penuh ke posisi awal.
② Secara umum, metode pengembalian pegas digunakan. Hal ini terutama karena ketika struktur bagian menyebabkan ketidakseimbangan gaya pelepasan, cetakan memerlukan alat penyeimbang dan pemandu untuk ejeksi.
③ Bagian plastik tetap berada pada setengah-cetakan dengan mekanisme ejeksi, umumnya pada cetakan jantan.
④ Bagian plastik tidak boleh berubah bentuk atau rusak. Gaya ejeksi harus diterapkan pada bagian dengan kekakuan terbesar, seperti rusuk, flensa, dan dinding samping cangkang, dengan area aksi sebesar mungkin.
⑤ Agar bagian plastik terlihat bagus, mekanisme ejeksi harus ditempatkan di dalam produk.
⑥ Struktur mekanisme ejeksi harus dapat diandalkan.
Mekanisme ejeksi tipe pin ejektor
Keuntungan dan kerugian mekanisme pin ejektor
(1) Keuntungan Mekanisme Pelepasan Tipe Pin Ejector-
① Pin ejektor relatif mudah untuk dikerjakan. Meskipun terdapat persyaratan kekerasan, pendinginan dan penggilingan lebih mudah dibandingkan metode lainnya. Mereka dapat ditempatkan di posisi mana pun pada produk dan merupakan yang paling umum digunakan.
② Lubang pin ejektor juga mudah dikerjakan, dan presisi yang dibutuhkan dapat dicapai. Resistensi gesernya minimal, dan kemacetan jarang terjadi.
③ Pertukaran yang baik jika terjadi kerusakan, dan perawatan yang mudah.
④ Komponen ejektor yang paling umum digunakan antara lain pin ejektor bulat, pin ejektor dengan penyangga, pin ejektor datar, dan selongsong ejektor. Posisi ejeksi harus ditempatkan di tempat yang gaya pelepasannya tinggi, dan tidak disarankan untuk menempatkannya di bagian tertipis produk. Meningkatkan area ejeksi dapat meningkatkan distribusi stres.
(2) Kekurangan Mekanisme Ejektor Pin-Jenis Ejeksi
Ejeksi terjadi pada area kecil, dan tegangan ejeksi terkonsentrasi di area lokal produk. Untuk produk-berbentuk cangkir dan-kotak dengan sudut tarikan kecil dan gaya pelepasan yang tinggi, lekukan dan tusukan dapat terjadi, sehingga penggunaan pin ejektor secara umum tidak cocok.
Prinsip Susunan Pin Ejektor
① Susunan pin ejektor harus menyeimbangkan gaya ejeksi semaksimal mungkin. Untuk area dengan struktur kompleks yang memerlukan gaya pembongkaran lebih besar, jumlah pin ejektor harus ditingkatkan.
② Pin ejektor harus ditempatkan di lokasi yang efektif, seperti rusuk, pilar, tangga, sisipan logam, dan area dengan perekat lokal yang tebal. Pin ejektor pada kedua sisi rusuk dan pilar harus disusun simetris mungkin. Jarak antara pin ejektor dan tepi rusuk serta pilar umumnya D=1.5mm, seperti ditunjukkan pada Gambar 7-16. Selain itu, garis yang menghubungkan bagian tengah pin ejektor di kedua sisi pilar idealnya harus melewati bagian tengah pilar.

③ Hindari memasang pin ejektor melintasi anak tangga atau lereng. Permukaan atas pin ejektor harus sedatar mungkin. Pin ejektor harus ditempatkan pada bagian struktural dari bagian plastik yang tegangannya relatif baik, seperti yang ditunjukkan pada Gambar 7-17.

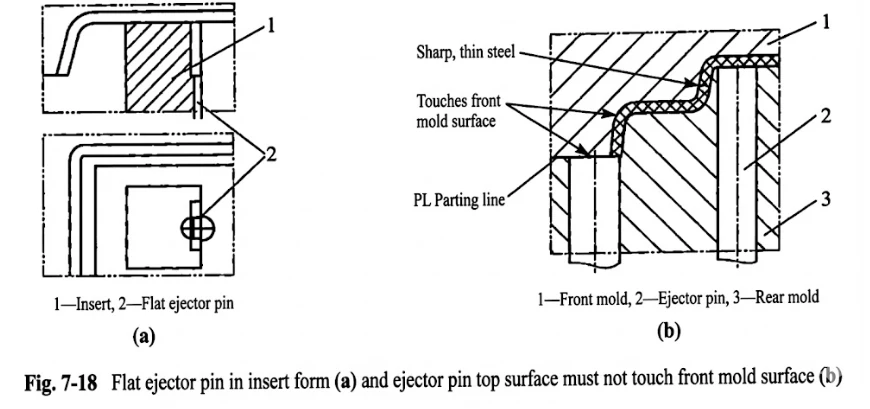
④ Jika terdapat rusuk yang dalam (kedalaman lebih dari atau sama dengan 20mm) pada bagian plastik atau jika sulit untuk mengatur pin ejektor bundar, sebaiknya gunakan pin ejektor datar. Jika pin ejektor datar diperlukan, sisipan harus digunakan di lokasi pin ejektor datar untuk memudahkan pemesinan, lihat Gambar 7-18 (a).
⑤ Hindari penggunaan baja runcing atau tipis, terutama pastikan permukaan atas pin ejektor tidak menyentuh permukaan cetakan depan, lihat Gambar 7-18 (b).
⑥ Susunan pin ejektor harus memperhatikan jarak tepi antara pin ejektor dan saluran air agar tidak mempengaruhi pemesinan saluran air dan menyebabkan kebocoran.
⑦ Pertimbangkan fungsi ventilasi pada pin ejektor. Untuk ventilasi selama ejeksi, pin ejektor harus ditempatkan di tempat yang mudah terbentuk vakum. Misalnya, pada area rongga yang luas dan datar, meskipun gaya penjepitan bagian tersebut kecil, ruang hampa dapat dengan mudah terbentuk, yang menyebabkan peningkatan gaya pelepasan.
⑧ Untuk komponen plastik dengan persyaratan estetika, pin ejektor tidak boleh diletakkan pada permukaan yang terlihat; metode ejeksi lain harus digunakan.
⑨ Untuk bagian transparan, pin ejektor tidak boleh ditempatkan di area yang memerlukan cahaya untuk melewatinya.
⑩ Pin ejektor kecil tidak boleh digunakan pada permukaan datar yang besar; selongsong ejektor harus digunakan pada lubang yang menonjol.
⑪ Pin ejektor harus ditempatkan di tempat yang kekuatan produknya paling besar untuk hasil terbaik dan mencegah pemutihan.
⑫ Pin ejektor tidak boleh diletakkan di bawah penggeser. Jika hal ini tidak dapat dihindari, sinyal penggeser kembali-ke-posisi harus ditambahkan untuk koordinasi.
Tindakan pencegahan dalam memilih pin ejektor
① Pilih pin ejektor dengan diameter lebih besar. Mengingat ruang ejeksi yang cukup, pilihlah pin ejektor dengan diameter lebih besar dan prioritaskan ukuran yang lebih besar.
② Minimalkan jumlah ukuran pin ejektor yang digunakan. Saat memilih pin ejektor, sesuaikan ukurannya untuk meminimalkan dimensi yang diperlukan, dan prioritaskan rangkaian ukuran yang diinginkan.
③ Pin ejektor yang dipilih harus memenuhi persyaratan kekuatan ejeksi. Selama ejeksi, pin ejektor harus menahan tekanan yang signifikan; hindari pembengkokan atau deformasi pin ejektor kecil.
④ Untuk diameter pin ejektor di bawah 2,5 mm, dan dengan ruang yang cukup, gunakan pin ejektor yang didukung; untuk ketebalan dinding selongsong ejektor di bawah 1 mm atau rasio diameter-terhadap-selongsong ejektor kurang dari atau sama dengan 0,1, gunakan selongsong ejektor yang didukung, dengan panjang penyangga dimaksimalkan.
⑤ Panjang kawin efektif pin ejektor=(2,5-3)D, dan minimum tidak boleh kurang dari 8 mm.
⑥ Secara umum, permukaan pin ejektor harus lebih tinggi 0,03-0,05 mm dari bidang inti. Untuk aplikasi yang memerlukan permukaan cetakan tertentu, pertimbangkan untuk menambahkan platform countersunk di sekitar pin ejektor.
⑦ Untuk area cetakan rusuk panjang dengan tinggi 10 mm atau lebih, disarankan menggunakan pin ejektor datar.
⑧ Jika permukaan pin ejektor terletak pada bidang miring, maka pin ejektor harus ditempatkan pada posisi seperti yang ditunjukkan pada Gambar 7-19.
 Mekanisme pelontaran pelat dorong
Ejeksi pelat ejektor adalah mekanisme ejeksi yang umum digunakan dalam desain cetakan. Mekanisme pembongkaran pelat ejektor cocok untuk menghancurkan komponen plastik berbentuk silinder besar, wadah-berdinding tipis, dan berbagai jenis komponen plastik berbentuk cangkang-. Bahan ini tidak cocok untuk komponen plastik dengan bentuk permukaan perpisahan yang rumit atau lubang inti pelat ejektor yang-sulit-dimesin. Ciri-ciri demoulding pelat ejektor adalah ejeksi yang seragam, gaya yang tinggi, pergerakan yang halus, dan deformasi bagian plastik yang lebih sedikit. Pertimbangan desain utama untuk mekanisme demolding pelat ejektor adalah sebagai berikut:
① Struktur perkawinan antara pelat ejektor dan inti harus berbentuk kerucut, seperti yang ditunjukkan pada Gambar 7-20; ini mengurangi kerusakan akibat gesekan selama pergerakan dan memberikan panduan tambahan; sudut lancip harus 3 derajat –10 derajat.
② Pelat dorong harus memiliki kesesuaian yang meruncing dengan inti, dan lubang bagian dalam pelat dorong harus lebih besar 0,2–0,3 mm dari bagian pembentuk inti, seperti yang ditunjukkan pada Gambar 7-21, untuk mencegah keausan dan kemacetan di antara keduanya.


③ Pelat dorong dan pin balik dihubungkan dengan sekrup, seperti yang ditunjukkan pada Gambar 7-22.

④ Setelah melakukan pembongkaran dengan pelat ejektor, pastikan bagian plastik tidak tertinggal di pelat ejektor.
⑤ Saat mengeluarkan komponen plastik jenis-cavity shell-yang besar dan dalam tanpa melalui lubang menggunakan pelat ejektor, perangkat pemasukan udara harus ditambahkan ke inti.